




Achsen-Komplexteilbearbeitung für Titan und Inconel
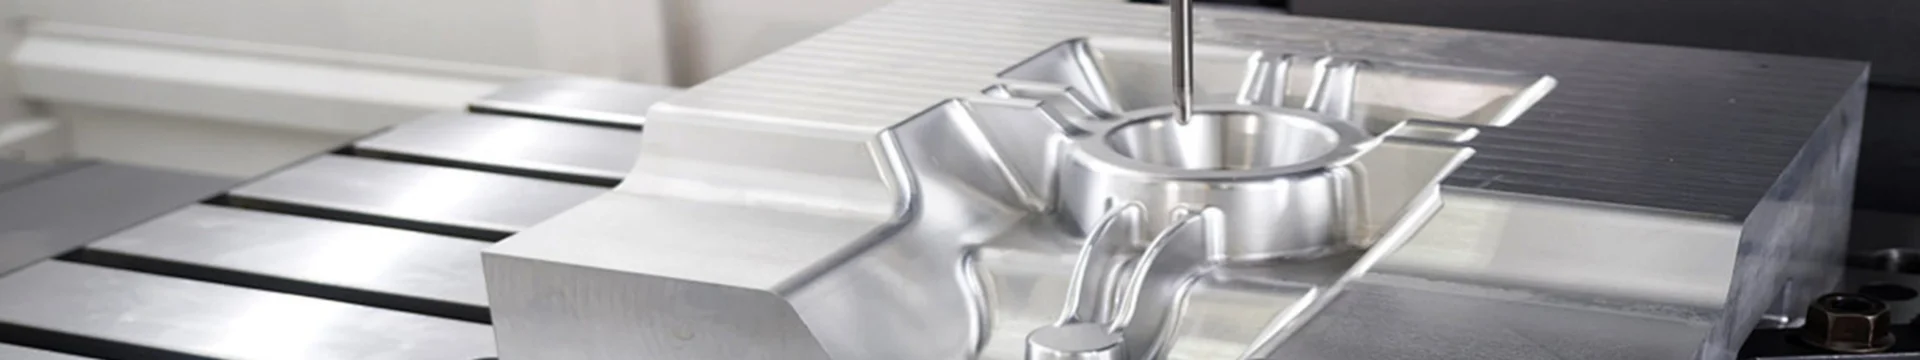
Die Bearbeitung eines komplexen Titan- oder Inconel-Bauteils ist selten darauf beschränkt, ob eine CNC-Maschine die Geometrie physisch erreichen kann. Die eigentliche Herausforderung ist die Kontrolle der Schnitthitze, Tool-Einsatz, Werkstücksteifigkeit, Bezugsstabilität und Oberflächenintegrität gleichzeitig.
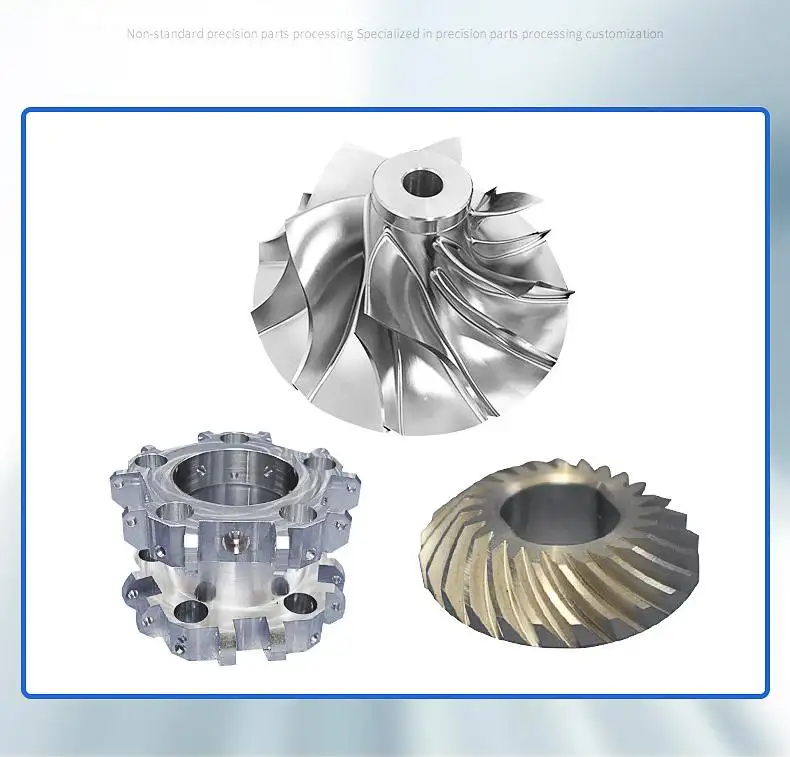
Bei GD Prototyping, betrachten wir die Achsen-Komplexteil-Bearbeitung als Prozessplanungsproblem und nicht einfach als eine 5-Achsen-Programmieraufgabe. Eine erfolgreiche Strategie beginnt mit Materialverhalten und Bauteilgeometrie, Dann arbeitet er sich rückwärts in die Werkzeuge vor, Spannen, Werkzeugweg und Inspektion.
Warum Titan und Inconel die Bearbeitungsstrategie ändern
Titan- und nickelbasierte Superlegierungen speichern die Wärme um die Schneidzone aggressiver als herkömmliche Stähle. Sandvik Coromant stellt fest, dass die Wärmeleitfähigkeit schlecht ist, Hohe Schneidtemperaturen und Arbeitshärtung sind große Bearbeitungsprobleme für Titan- und hitzebeständige Superlegierungen.
In der Achsen-Komplexteilbearbeitung, Diese Materialeigenschaften werden schwieriger zu handhaben, da das Werkzeug sich ständig um Hohlräume herum ausrichten kann, Gekrümmte Flächen und Unterschnitte.
| Bearbeitungsfaktor | Titan, insbesondere Ti-6Al-4V | Inconel / nickel HRSA | Prozessimplikation |
| Hitze | Konzentriert nahe der Schneide | Hohe Schneidezonentemperatur | Der Zugang zum Kühlmittel ist entscheidend |
| Werkzeugverschleiß | Haftung, Kantenaufschlüsselung | Notching, Abrasiver Verschleiß | Ein stabiles Engagement ist erforderlich |
| Teilverhalten | Dünnwandablenkung | Hohe Schneidkräfte | Starre Befestigungen sind wichtig |
| Oberflächenrisiko | Verschmierung, Geschwätz | Arbeitsgehärtete Schicht, Werkzeugspuren | Vermeiden Sie Reibungen und abgenutzte Werkzeuge |
| Mehrachsen-Anliegen | Werkzeugreichweite und Hitze | Werkzeuglastkonsistenz | Neigung und Kontaktpunkt optimieren |
Werkzeugbestückung: Kontrolleinschaltung vor Erhöhung der Geschwindigkeit
Für die Achsen-Komplexteilbearbeitung, Die Werkzeugsteifigkeit ist in der Regel wichtiger als aggressive Schneiddaten.
Behalte die CUtting System Short und Stiff
Der lange Werkzeugüberhang erhöht die Durchbiegung ungefähr mit dem Würfel der nicht unterstützten Länge, Dadurch sind tiefe Taschen besonders empfindlich für Geplapper. Eine nützliche 5-Achsen-Strategie ist daher, die Spindel oder das Werkstück so zu kippen, dass ein kürzerer Fräser das Merkmal erreichen kann.
Praktische Prioritäten umfassen:
• Verwendung von starrem Hartmetallwerkzeug, das auf die Legierung und den Betrieb abgestimmt ist.
• Minimieren Sie die Projektion von Halter- und Schneider, wo immer die Geometrie es zulässt.
• Vermeiden Sie das Verweilen oder Reiben auf Inconel-Oberflächen, da eine bereits gehärtete Schicht die nachfolgende Werkzeugbelastung erhöht.
• Aufrechterhaltung konstanter radialer Wirkung, anstatt die Schneidkante wiederholt zu belasten und zu entlasten..
• Trennen Sie Schruppwerkzeuge von Bearbeitungswerkzeugen, wenn die Oberflächenintegrität kritisch ist.
Die Fünf-Achsen-Bewegung ist hier wertvoll, da die Achsen-Komplexteilbearbeitung die Schneidbedingungen verbessern kann, nicht nur auf den physischen Zugriff des Werkzeugs.
Wärmemanagement ist auch dimensionsmanagement
Kühlmittel schützt nicht nur die Schneide. Es entfernt Chips, begrenzt den lokalen Temperaturanstieg und verringert die Wahrscheinlichkeit eines Umschneidens im Warmchip-Chip. Sandvik empfiehlt ausdrücklich Kühlmittel für die HRSA-Bearbeitung, um Wärme und Spanabfuhr zu steuern.
Für tiefe Hohlräume und mehrflächige Teile, Wir bewerten:
1. Kühlmittel-Sichtlinie
Ein programmierter Werkzeugwinkel kann versehentlich verhindern, dass Kühlmittel die Schnittstelle erreicht.
2. Chip-Fluchtweg
Das Nachschneiden von Titan- oder Inconel-Chips erhöht die Hitze und kann eine bereits fertige Oberfläche beschädigen.
3. Rohbau-zu-Finish-Temperatur
Eine präzise Fertigstellung unmittelbar nach dem schweren Rohschnitt kann zu dimensionalen Driften führen, wenn Werkstück und Vorrichtung abkühlen.
Dies war in einem GD Prototyping Titan-Luft- und Raumfahrtprojekt messbar. Eine Ti-6Al-4V-Halterung mit den Maßen 187 × 94 × 62 mm enthielt 0,8 mm Wände und kritische Bohrungen, die mit ±0 angegeben sind.01 mm. Während der Entwicklung, Das thermische Wachstum beeinflusste die Bohrungsposition, Der Prozess beinhaltete also eine Stabilisierungsphase vor der endgültigen Bohrung.
Das veranschaulicht eine wichtige Regel: in der präzisen Achs-Komplexteilbearbeitung, Temperatur gehört zur Toleranzstrategie.
Dünne Wände und tiefe Hohlräume benötigen ihre eigene Werkzeugweg-Logik
Dünne Schnitte sollten nicht als kleinere Versionen starrer Merkmale programmiert werden.
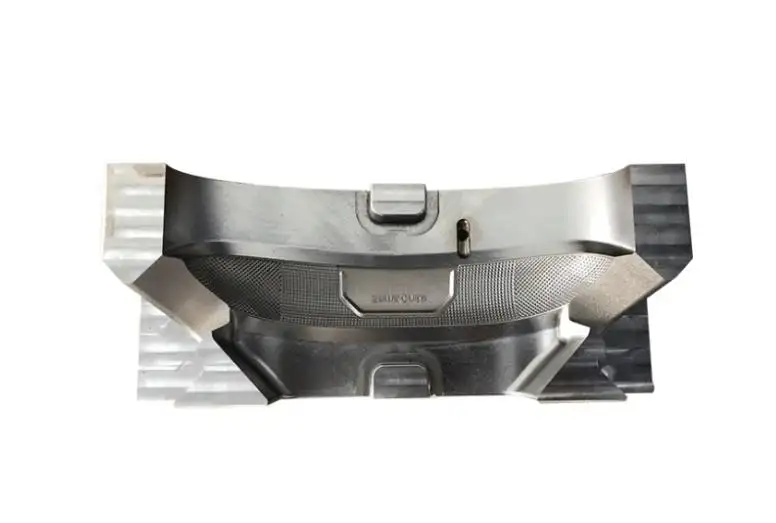
Für Titanwände, Der Bearbeitungsdruck kann die Wand elastisch vom Fräser wegdrücken; Das Material springt dann nach dem Durchlaufen des Werkzeugs zurück. Das Turbinenhaltergehäuse von GD Prototyping verwendete temporäres Stützmaterial und sequenzierte Wandbearbeitung, um die Durchbiegung an einem 0,8-mm-Wandabschnitt zu reduzieren.
Für schwierige Merkmale, Betrachten Sie:
• Das Verlassen von Stützmaterial während des Schraubaus.
• Materialentfernung, wo möglich, symmetrisch entfernen.
• Reduzierung des radialen Engagements während der letzten Wandpassagen.
• Einsatz von Kletterfräsen, wo angebracht..
• Ausrichtung des 5-Achsen-Werkzeugs zur Verkürzung der effektiven Schnittlänge.
• Kritische Merkmale werden erst nach der Entfernung des umgebenden schweren Materials fertiggestellt.
Oberflächenfinish beginnt vor dem Zielübergang
Eine nominale Ra-Anforderung kann nicht einfach durch eine Reduzierung des Stepovers gelöst werden.
In der Achsen-Komplexteilbearbeitung, Die Oberflächenqualität hängt von ab:
Maschinenstabilität Werkzeugzustand Engagement Werkzeugausrichtung Verbleibender Stock Thermischer Zustand.
Für gekrümmte Flächen, Kugelnasenschneider sollten so ausgerichtet sein, dass der effektive Kontaktpunkt vor einer ungünstigen nahezu null Schneidgeschwindigkeitsbedingung im Werkzeugzentrum bleibt. Der Stepover muss dann nach zulässiger Spitzengröße ausgewählt werden und nicht nur nach dem Aussehen.
Die veröffentlichte Titanhalterung von GD Prototyping erreichte Ra 0,8 μm an Bohrungen und Ra 1,6 μm an äußeren Flächen, mit vollständiger dimensionaler Verifikation durch Zeiss CMM und Oberflächenprofilometrie.
3-Achsen, 3 2 oder simultane 5-Achsen?
Mehr Achsen erzeugen nicht automatisch einen besseren Teil.
| Strategie | Am besten geeignet für | Hauptbegrenzung |
| 3-Achsen | Offene Taschen, Zugängliche Gesichter | Weitere Setups für Mehrflächengeometrie |
| 3 2-Achsen | Geneigte Löcher und indizierte Flächen | Keine kontinuierliche Ausrichtung während des Schneidens |
| 5-Achsen-Simultanzeit | Undercuts, Skulpturierte Oberflächen, eng miteinander verbundene Mehrseitenmerkmale | Größere Programmierung und Prozesskomplexität |
GD Prototyping arbeitet mit drei Achsen, 3 2-Achs- und Voll-5-Achsen-Bearbeitungen, wodurch der Prozess um die Geometrie herum ausgewählt werden kann, anstatt jede Komponente auf die komplexeste Maschine zu zwingen. Sein CNC-Servicestützen Größen von einem Teil bis 1,000 Stücke, allgemeine Enge Toleranzfähigkeit bis zu ±0.05 mm, beworbene Oberflächenrauheit bis Ra 0,2 μm, und prozessabhängige Bauteillängen bis zu 118 Zoll.
Für das oben genannte Titan-Luft- und Raumfahrtgehäuse, Eine vollständige gleichzeitige 5-Achsen-Bearbeitung wurde gewählt, da mehrere Unterschnittflächen und eng zusammenhängende Bohrungen wiederholte Begrenzungsübertragungen unerwünscht machten. Das gemeldete Ergebnis waren 50 gelieferte Teile in 14 Kalendertagen, wobei die Bohrungsposition innerhalb des angegebenen Toleranzbereichs gehalten wird.
DFM-Regeln, die wir vor der Bearbeitung überprüfen
Die gute Achsen-Komplexteilbearbeitung beginnt vor der CAM-Programmierung.
Während der technischen Überprüfung, Wir konzentrieren uns auf:
• Tiefe Taschen: Kann das Tiefen-Breiten-Verhältnis oder der Zugang verbessert werden?
• Innenecken: Erlaubt der Radius einen ausreichend starren Schneider.?
• Dünne Wände: Ist temporäre Unterstützungsmaterial möglich??
• Kritische Bohrungen: Können sie in einer Datenstruktur bleiben??
• Toleranzen: Sind ±0.01-mm-Klassenanforderungen gelten nur dort, wo die Funktion sie erfordert.?
• Oberflächenoberfläche: Will Polieren, Beschichtung oder Strahlen verändern eine kritische Dimension?
• Inspektion: Kann das Merkmal zuverlässig durch CMM oder In-Process-Probing erreicht werden??
GD Prototyping listet Inconel 718 außerdem zu seinen Materialien für die Bearbeitung der Luft- und Raumfahrtindustrie, neben Ti-6Al-4V, Aluminiumlegierungen und Edelstahl mit 17-4 PH.
Schlussfolgerung
Die zuverlässige Achsen-Komplexteilbearbeitung von Titan und Inconel besteht aus der Steuerung des gesamten Fertigungssystems – nicht einfach durch das Hinzufügen von zwei Rotationsachsen.
Werkzeugsteifigkeit, Schneidheizung, Chip-Evakuierung, Wandsteifigkeit, Datum-Strategie, Oberflächenintegrität und Inspektion beeinflussen alle das Endergebnis. In vielen komplexen Teilen, Der größte Vorteil der 5-Achsen-Bearbeitung ist daher nicht die Geschwindigkeit; Es geht um die Fähigkeit, einen besseren Werkzeugzugriff und kritische Funktionsbeziehungen mit weniger Setups aufrechtzuerhalten.
Wenn dein Design Ti-6Al-4V enthält, Inconel 718, dünne Wände, Tiefe Hohlräume, Verbindungswinkel oder eng verwandte Präzisionsmerkmale, GD Prototyping kann das CAD-Modell überprüfen, Materialspezifikation, Toleranzschema und Oberflächenanforderungen vor Beginn der Bearbeitung. Besuchen Sie GD Prototyping um eine geeignete Achsen-Komplexteil-Bearbeitungsstrategie für Prototypen- oder Kleinserienfertigung zu diskutieren.
FAQs
F1. Bietet GD-Prototyping eine achs-komplexe Teilbearbeitung an??
Ja. GD Prototyping bietet 3-Achsen, 3 2-Achsen- und vollständige 5-Achsen-CNC-Bearbeitungen für komplexe Bauteile mit Mehrflächenmerkmalen, Tiefe Hohlräume, Geneigte Löcher und gekrümmte Flächen.
F2. Kann GD Prototyping Titanteile bearbeiten?
Ja. GD Prototyping bearbeitet Titanlegierungen, einschließlich Ti-6Al-4V, für komplexe CNC-Bauteile, die enge Toleranzen erfordern, Dünnwandregelung und präzise Inspektion.
F3. Can GD Prototyping-Maschine Inconel 718?
Ja. Der Inconel 718 ist unter den Luft- und Raumfahrtbearbeitungsmaterialien von GD Prototyping für Anwendungen gelistet, die hohe Temperaturen und mechanische Leistung erfordern.
F4. Welche Toleranzen kann GD Prototyping erreichen?
GD Prototyping listet allgemeine CNC-Bearbeitungstoleranzen bis zu ±0 auf.05 mm. Anspruchsvollere Funktionen können einzeln überprüft werden; Ein veröffentlichtes Titanprojekt umfasste kritische Bohrungen, die mit ±0 angegeben sind..01 mm.
F5. Welche Oberflächenveredelungen gibt es??
GD Prototyping unterstützt bearbeitete Oberflächen und sekundäre Oberflächen wie Polieren, Strahlen und andere Oberflächenbehandlungen. Veröffentlichte Daten zur Titanbearbeitung umfassen Oberflächen bis zu Ra 0,8 μm an kritischen Bohrungen.
