




CNC-gefräste Lichtführung: Konstruktion, Materialien, und Erklärung des Herstellungsprozesses
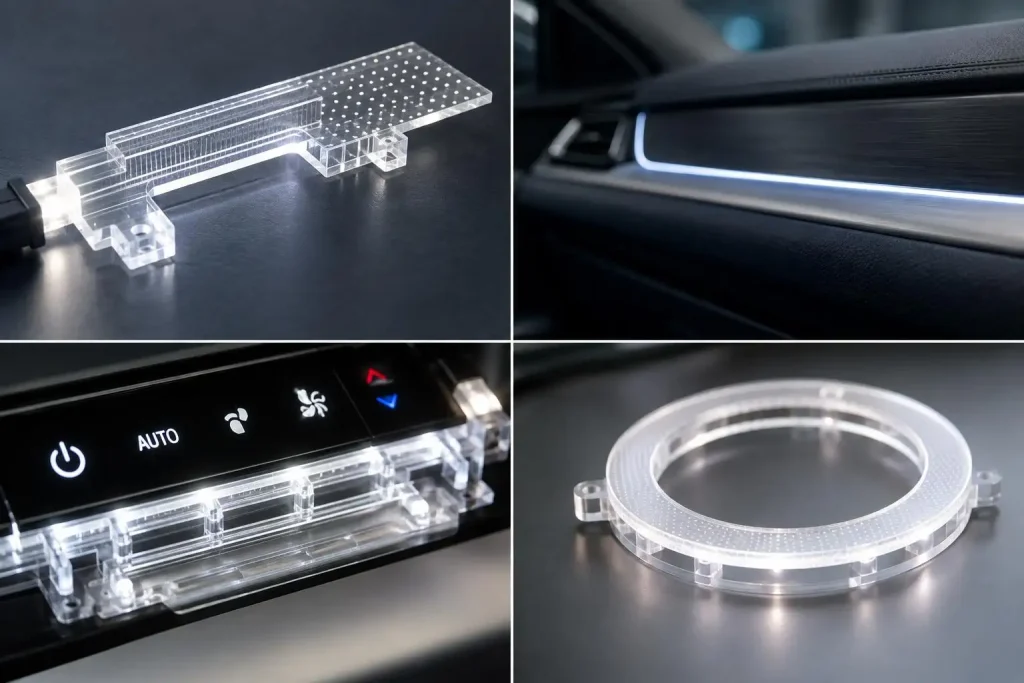
Ein CNC-bearbeiteter Lichtleiter ist nicht einfach ein transparentes Kunststoffteil mit polierter Oberfläche. Es handelt sich um eine optisch-mechanische Komponente, bei der Materialeigenschaften, Lichtkopplung, Oberflächenzustand, Geometrie, Bearbeitungsstrategie, und Montagebedingungen beeinflussen alle die Endbeleuchtungsleistung.
Bei GD Prototyping, wir empfehlen, einen CNC-Fräslichtleiter als Teil des gesamten Beleuchtungssystems zu bewerten, anstatt als isolierte CNC-Komponente. Ein Bauteil kann Maßtoleranzen erfüllen und trotzdem optisch versagen wegen übermäßiger Streuung, schlechte LED-Kopplung, falsche Extraktionsmerkmale, oder assembliertinduzierte Spannung.
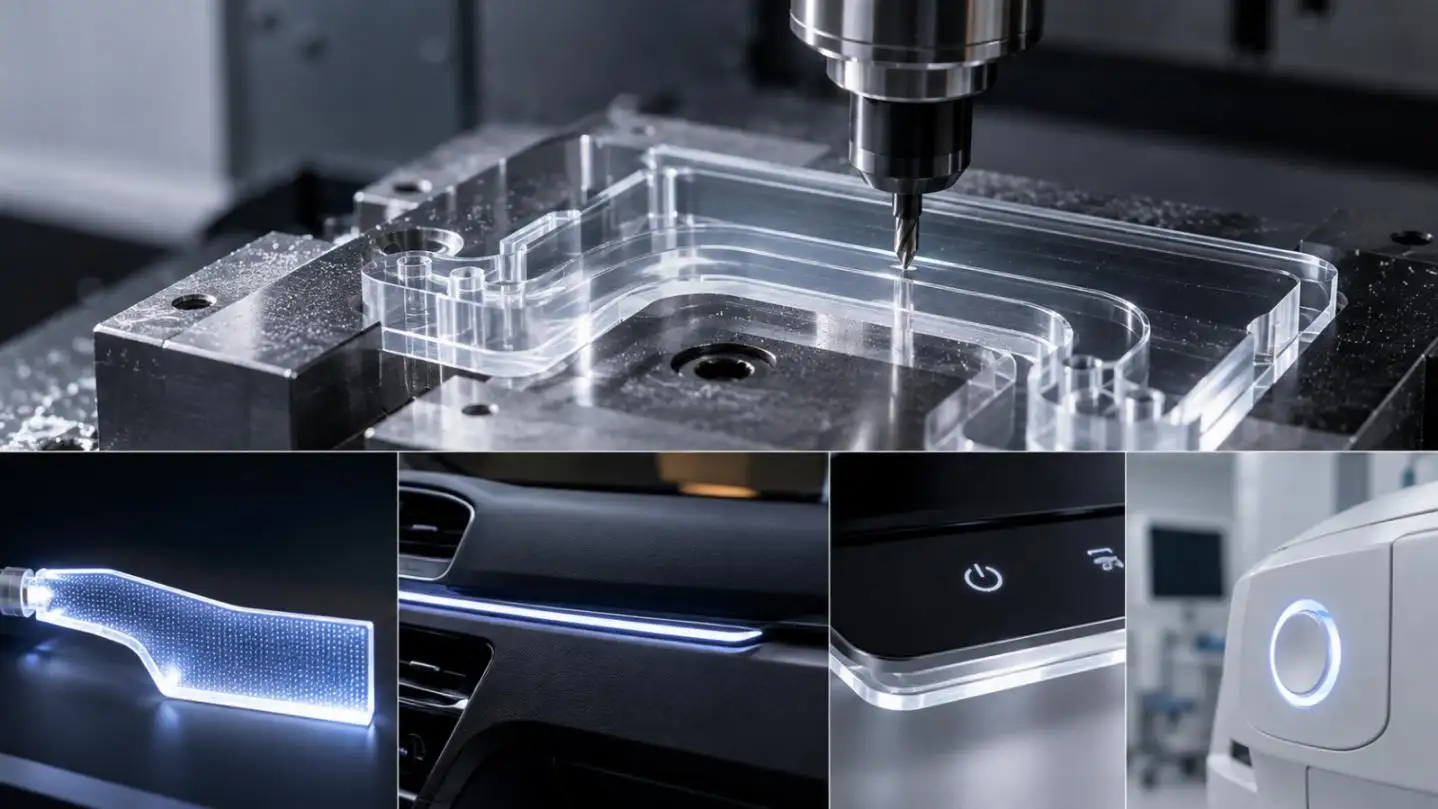
Warum CNC-gefräste Lichtführungen Hotspots und dunkle Bereiche entwickeln
Zwei der häufigsten Prototypenprobleme sind übermäßige Helligkeit in der Nähe der LED und unzureichendes Licht am anderen Ende.
Typische Ursachen sind:
• LED-Strahlwinkel, der nicht an die Eingangsgeometrie angepasst ist
• Übermäßiger Luftspalt zwischen LED und Lichtleiter
• Bearbeitungsspuren auf kritischen Transportflächen
• Extraktionsfunktionen, die zu viel Licht in der Nähe der Quelle entfernen
• Gleichmäßige Rillen- oder Punktdichte entlang eines langen Lichtwegs
• Materialabsorption und akkumulierte Streuverluste
Für einen langen CNC-Maschinenführer, Die verfügbare optische Leistung nimmt ab, wenn das Licht durch das Bauteil fließt. Deshalb sind Extraktionsmuster oft graduiert statt einheitlich.
LEDs sind dafür bekannt, unerwünschte Nebenwirkungen zu verursachen (wie etwa Deformation) auf bestimmten Lichtleitern aufgrund der hohen Lichtintensität, die sie aussenden,. In unmittelbarer Nähe einer LED, Es wird empfohlen, eine weniger aggressive Extraktion anzuwenden. Weiter weg von der LED, Konstruktionskompromisse können die Anpassung der Rillentiefe umfassen, Merkmalsdichte, Steigung und/oder Geometrie, um den Effekt reduzierter innerer Lichtverhältnisse abzumildern.
Wie Licht durch eine CNC-gefräste Lichtleitung reist
In einem typischen Lichtleiter, Die totale innere Reflexion wird genutzt, um Licht innerhalb einer transparenten Struktur einzuschließen.
Der kritische Winkel ist definiert als:
θ c = sin −1( n2/n1)
Wobei (n_1) ist der Brechungsindex des Lichtführers und (n_2) ist der Brechungsindex des umgebenden Materials.
In der praktischen Fertigung, Dies erzeugt zwei unterschiedliche Oberflächenanforderungen.
Transportflächen
Diese Oberflächen sollten das Licht im CNC-Maschinen-Lichtführer bewahren. Voraussetzungen können unter anderem sein:
•Niedrige unbeabsichtigte Oberflächenstreuung
• Kontrollierte Bearbeitungsmarken
• Minimale Kratzer und Kantenschäden
• Geeignetes Polieren bei Bedarf
• Gute Flachheit oder Profilgenauigkeit
Extraktionsflächen
Diese Oberflächen stören TIR absichtlich und leiten das Licht nach außen durch:
• Mikrorillen
• Punkte
• Zackungen
• Prismatische Merkmale
• Kontrollierte Texturen
Ein häufiger Fehler ist es, für jede Fläche die gleiche Oberflächenoberfläche anzugeben. Optische Transportflächen und Lichtabnahmeflächen erfüllen unterschiedliche Funktionen und sollten separat in der Zeichnung definiert werden.
PMMA vs. Polycarbonat für CNC-gefräste Lichtführungen
Die Materialauswahl sollte sowohl auf der Betriebsumgebung als auch auf der optischen Leistung basieren.
| Ingenieurfaktor | PMMA | Polykarbonat |
| Optische Klarheit | Typischerweise sehr hoch | Gut, Stufenabhängig |
| Aufprallwiderstand | Mäßig | Hoch |
| Hitzebeständigkeit | Mäßig | Im Allgemeinen höher |
| UV-Leistung | Oft günstig | Qualitäts-/Beschichtungsabhängig |
| CNC-Bearbeitung | Gut mit korrekten Parametern | Empfindlicher gegenüber Hitze und Stress |
| Typische Verwendung | Optische Klarheit, Präsentations- und Beleuchtungsprototypen | Mechanisch anspruchsvolle Baugruppen |
GD Prototyping empfiehlt, die tatsächliche Materialqualität zu definieren, anstatt nur zu spezifizieren "Acryl" oder "Lösche den PC."
Für eine CNC-gefräste Lichtführung, Materialauswahl sollte berücksichtigt werden:
• Brechungsindex
• Leuchtkraft
• Nebel
• UV-Belichtung
• Betriebstemperatur
• Chemische Exposition
• Mechanische Belastung
• Erforderliches Bearbeitungs- und Polierungsverfahren
Die Materialdurchlässigkeit sollte nicht als Lichtführungseffizienz betrachtet werden. Ein transparentes Blatt kann hervorragende Übertragungsdaten haben, während eine fertige Komponente aufgrund von Kopplungsverlusten immer noch schlecht abschneidet, Geometrie, Oberflächenstreuung, oder Extraktionsdesign.
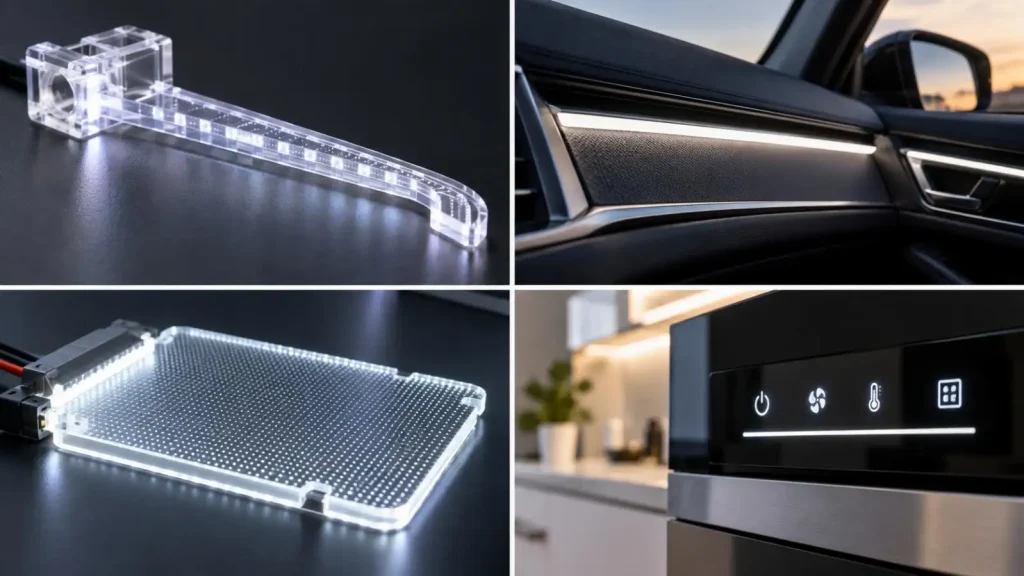
CNC-Bearbeitung, Polieren, und Optische Oberflächensteuerung
CNC-Bearbeitung ist besonders nützlich während der Prototypen- und Kleinserienentwicklung, da Ingenieure die Geometrie modifizieren können, ohne sich auf Spritzgusswerkzeuge festlegen zu müssen.
Aber, Die Bearbeitung transparenter Polymere erfordert mehr als nur eine präzise Maßsteuerung.
Wichtige Prozessfaktoren sind unter anderem:
• Schärfe und Geometrie des Schneidwerkzeugs
• Spindeldrehzahl und Zuführrate
• Wärmeentwicklung
• Werkhaltungsdruck
• Werkzeugwegrichtung
• Grat- und Chipsteuerung
• Nachbearbeitendes Polieren
Übermäßige Hitze kann zu lokalem Schmelzen führen, Stress, Aufhellung, oder schlechte Kantenqualität. Überklemmen kann Verformungen oder Restspannungen verursachen.
Für optische Bauteile, GD Prototyping behandelt Maßgenauigkeit und optische Oberflächenqualität als getrennte Anforderungen.
Eine Toleranz wie ±0.05 mm definiert nicht, ob die Oberfläche optisch akzeptabel ist.
Wann ist Polieren erforderlich??
Nicht jedes bearbeitete Gesicht muss poliert werden.
Polieren wird normalerweise in Betracht gezogen, wenn die Oberfläche es muss:
• Licht effizient koppeln
• TIR zu erhalten
• Unkontrollierte Streuung minimieren
• Ein klares kosmetisches Erscheinungsbild bieten
Im Gegensatz dazu, absichtlich strukturierte Extraktionsregionen sollten normalerweise ihre gestaltete Geometrie beibehalten.
Mögliche Fertigstellungswege umfassen mechanisches Polieren und andere anwendungsabhängige optische Fertigstellungsmethoden. Der korrekte Prozess hängt vom Material ab, Geometrie, Zugänglichkeit, und die erforderliche Oberflächenspezifikation.
Passen Sie die Lichtleitung an die LED und das Gehäuse an
Die Leistung eines CNC-gefrästen Lichtleiters hängt stark von der Systemintegration ab.
Wichtige Variablen sind:
LED-Kupplung
Bewertung:
• Strahlwinkel
• LED-zu-Führungs-Entfernung
• Eingangsflächen-Dimensionen
• Eingabeflächenkrümmung oder -profil
• Mechanische Ausrichtungstoleranz
Eine kleine Positionsverschiebung kann die Menge und die Winkelverteilung des Lichts verändern, das in die Führung eintritt.
Reflektoren und Diffusoren
Ein Reflektor kann sonst verlorenes Licht umleiten, während ein Diffusor die wahrgenommene Gleichmäßigkeit verbessern kann. Diese Komponenten sollten zusammen mit der Lichtleitung bewertet werden, anstatt nach optischen Problemen hinzugefügt zu werden.
Mechanische Montage
Vermeiden Sie konzentrierte Spannlasten auf transparenten Polymeren. Übermäßiger lokaler Stress kann zu:
• Optische Verzerrung
• Spannungs-Doppelbrechung
• Knacken
• Dimensionsänderung
• Langfristiges Schleichen
Auch die thermische Ausdehnung sollte berücksichtigt werden, insbesondere wenn der Lichtleiter in Metallgehäusen montiert ist.
Wie sollte ein CNC-gefräster Lichtführer inspiziert werden??
Ein professioneller Inspektionsplan sollte mechanische und optische Anforderungen trennen.
| Inspektionsbereich | Typische Artikel |
| Dimensional | Dicke, Profil, Lochposition, Flachheit |
| Oberfläche | Werkzeugspuren, kratzt, Chips, Wellenartigkeit |
| Optisch | Übertragung, Nebel, Lichtverteilung |
| Funktional | LED-Kupplung, Helligkeitsgleichmäßigkeit |
| Versammlung | Fit, Lücke, Ausrichtung, Mechanische Spannung |
Relevante optisch-plastische Testmethoden können ISO 13468 für Leuchtdurchlässigkeit sowie ISO 14782 oder ASTM D1003 für Dunst umfassen. Optische Zeichnungen können sich auch auf die geltenden ISO 10110-Anforderungen beziehen, wenn Oberflächentextur, Unvollkommenheiten, oder andere optische Merkmale erfordern eine formale Definition.
Der wichtige Punkt ist Konsistenz: Messbedingungen wie LED-Strom, Entfernung, Umgebungsbedingungen, und die Berechnung der Einheitlichkeit sollte definiert werden, bevor Prototypen oder Lieferanten verglichen werden.
Vom CNC-Prototyp zur Produktion
Ein CNC-bearbeiteter Lichtleiter kann während des Finalisierungsprozesses des optischen Entwurfs sehr nützlich sein. Es hilft, unterschiedliche Materialien zu bewerten, Positionen der LEDs, Extraktionsmuster und -formen des Gehäuses. Dies hilft bei der Entscheidung über die Machbarkeit von Produktionswerkzeugen.
Eine praktische Entwicklungssequenz ist:
Optisches Konzept → CNC-Prototyp → Systemtests → Designanpassung → Validierung → Produktionsprozessentscheidung
Wenn du einen CNC-gefrästen Lichtführer entwickelst, GD Prototyping kann den Übergang vom CAD-Design zum physischen Prototyp unterstützen und dabei die Machbarkeit der Bearbeitung berücksichtigen, Materialauswahl, Oberflächenanforderungen, und Inspektionsstrategie.
FAQs
F1. Kann GD Prototyping einen CNC-Maschinen-Lichtführer herstellen??
Ja. GD Prototyping bietet CNC-Bearbeitung für technische Kunststoffe an und unterstützt 3-Achs-Mechaniken, 4-Achsen, und 5-Achs-Bearbeitung. Lichtleiterprojekte sollten auf Material überprüft werden, Geometrie, Optische Flächen, und Fertigstellungsanforderungen vor der Produktion.
F2. Welche Materialien kann GD Prototyping für Lichtleiter-Prototypen berechnen?
GD Prototyping von Maschinen ist eine Reihe von technischen Kunststoffen, einschließlich PC. Für eine CNC-gefräste Lichtführung, die genaue optische PMMA- oder PC-Spezifikation sollte während der Projektprüfung bestätigt werden.
F3. Unterstützt GD Prototyping die 5-Achsen-Bearbeitung für komplexe Lichtleitergeometrie.?
Ja. GD Prototyping unterstützt 3-Achsen, 3 2-Achsen, und vollständiges 5-Achsen-Fräsen, was Setups für komplexe Konturen reduzieren kann, Geneigte Flächen, und Mehrseitermerkmale.
F4. Kann GD Prototyping einen einzigen CNC-Prototypen mit gefrästem Lichtführer herstellen??
Ja. GD Prototyping gibt an, dass sein CNC-Bearbeitungsservice Projekte unterstützen kann, die von einem einzelnen Teil ausgehen, Die CNC eignet sich für die optische Designverifikation vor der Fertigung von Werkzeugen.
F5. Unterstützt GD Prototyping die Produktion von CNCs in geringem Volumen??
Ja. Seine CNC-Dienstleistungen umfassen Prototypen und Kleinserienproduktion, wodurch ein validiertes CNC-Mechanik-Lichtführungsdesign über den ersten Prototyp hinausgehen kann, ohne sofort in harte Werkzeuge zu investieren.
