




CNC-gefrästes Motorgehäuse für Elektrofahrzeuge: Wichtige Herausforderungen in der Fertigung & Lösungen
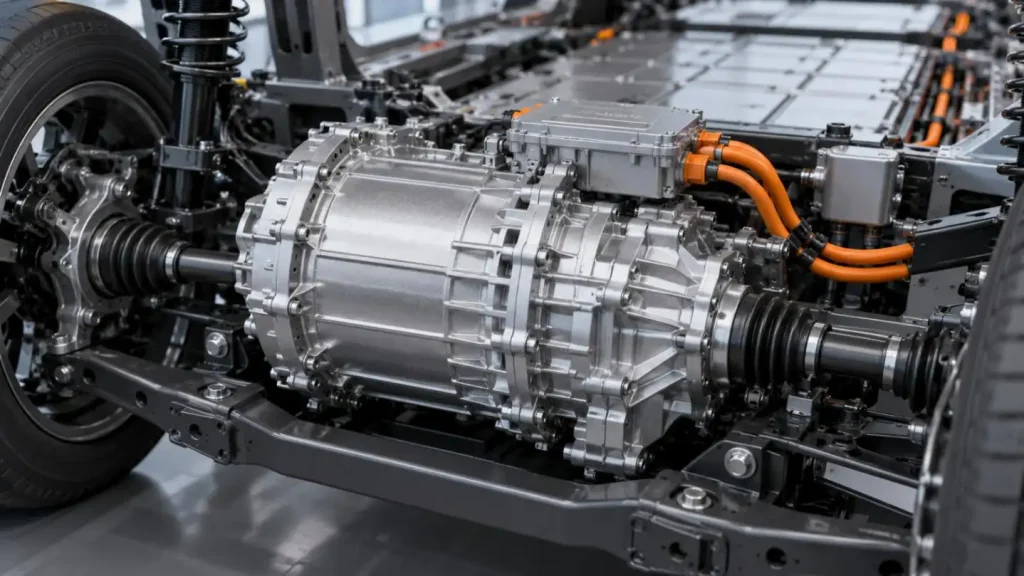
Ein CNC-gefrästes Motorgehäuse ist ein strukturelles und präzises Bauteil, nicht einfach nur ein Gehege. In einer EV-Antriebseinheit, Das Gehäuse kann den Stator orten, Trägersitze, Halte die Ausrichtung von Rotor zu Stator aufrechterhalten, Bereitstellung von Dichtungsschnittstellen, Tragtragische Lasten übertragen, und die Integration von Kühlfunktionen.
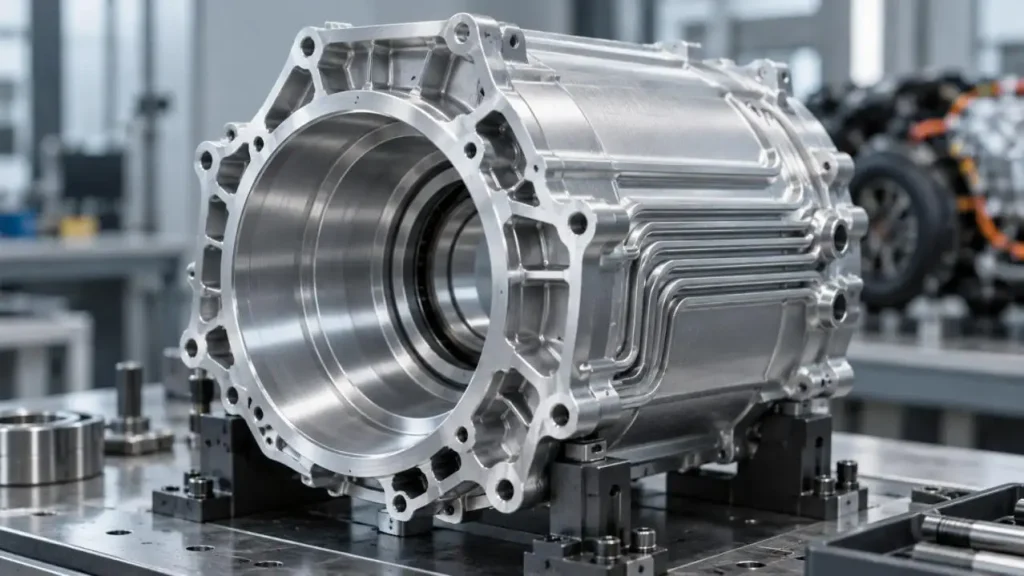
Bei GD Prototyping, daher bewerten wir ein CNC-Maschinenmotorgehäuse anhand von vier zusammenhängenden Faktoren: Bezugskontrolle, Dimensionsstabilität, Wärmemanagement, und Inspektionsstrategie. Die Optimierung nur der Nennmaße reicht selten aus..
Wo wird die Bearbeitung von Motorgehäusen schwierig??
Die Schwierigkeit besteht darin, große Materialentfernungen mit präzisen Merkmalen zu kombinieren, die geometrisch zusammenhängen müssen.
| Kritischer Bereich | Herstellungsrisiko | Schwerpunkt Ingenieurwesen |
| Lagerbohrungen | Fehlstellung, Runout | Gemeinsame Datums, Finish Boring |
| Dünne Wände | Verzerrung nach dem Abklemmen | Gestufte Bearbeitung, Vorrichtungssteuerung |
| Aufhängende Gesichter | Flachkeitsfehler | Spannungs- und Wärmemanagement |
| Kühlpassagen | Werkzeugzugriffsbeschränkungen | DFM, Mehrachsige Bearbeitung |
| O-Ring-Rillen | Leckage | Breite, Tiefe, Oberflächengüte |
| Mehrseitige Merkmale | Datumsakkumulation | 4/5-Achsen-Setup-Reduzierung |
Für ein CNC-gefrästes Motorgehäuse, Diese Eigenschaften sollten als ein Toleranzsystem betrachtet werden und nicht als unabhängige Maße betrachtet werden.
1. Lagerbohrungen: Steuerungsgeometrie, Nicht nur der Durchmesser
Die Genauigkeit von Lagersitzen ist einer der ersten Bereiche, die wir überprüfen.
Eine Zeichnung kann den korrekten Bohrdurchmesser angeben, während dennoch Probleme mit:
•Bohrungs-zu-Bohrung-Ausrichtung;
• Zylindrität;
• Kreisförmiger oder vollständiger Auslauf;
• Position relativ zu den Montagebezugspunkten;
• Senkrecht zu Referenzflächen.
Wiederholtes Umspannen kann einen Bespannungsübertragungsfehler verursachen. Aus diesem Grund, Verwandte Bohrungen und kritische Flächen sollten, wann immer möglich, aus einem gemeinsamen Bezugssystem bearbeitet werden.
Für ein präzises CNC-gefrästes Motorgehäuse, Unsere bevorzugte Prozesslogik ist:
Rohbearbeitung → Dimensionsstabilisierung → Halbveredelung → Kritische Bearbeitung → CMM-Verifikation
Fünfachsen-Bearbeitung ist nützlich bei Lagerpositionen, Seitenanschlüsse, Aufhängende Gesichter, und schräge Merkmale können mit weniger Setups abgeschlossen werden. Das sollte es nicht, aber, Ersetzen Sie Schallbestimmungsdesign.
2. Eine dünnwandige Verzerrung muss vor dem Schneiden geplant werden
EV-Konstrukteure wollen von Natur aus weniger Masse, Aber das Entfernen von Material verändert die Spannungsbilanz des Aluminiumbillets.
Typische Ursachen für Verzerrungen sind:
• Restspannung im Rohmaterial;
• Asymmetrische Materialentfernung;
• Übermäßiger Klemmdruck;
• Cutter-Ablenkung;
• Lokale Wärmeerzeugung;
• Fertigstellung einer dünnen Wand vor, bevor das umgebende Material entfernt wird.
Für dünnwandige CNC-Maschinengehäusekomponenten, Wir lassen in der Regel kontrolliertes Fertigmaterial zurück und vermeiden es, kritische Maße direkt aus schweren Schrupparbeiten zu nehmen.
Die Befestigungskraft ist ebenso wichtig. Ein Gehäuse kann während des Klemmens korrekt messen, aber sich nach dem Lösen sofort aus der Toleranz bewegen.
Ein repräsentatives GD Prototyping 6061-T6 Aluminium-Gehäuseprojekt umfasste Wände von mindestens 1,2 mm, ±0.02 mm kritische Merkmalstoleranz, ±0.05 mm allgemeine Toleranz, 0.025 mm Flachheit der Passfläche, und Ra 1,6 μm Pre-Anodise-Finish. Das Bauteil wurde mit fünfachsiger CNC-Fräsung mit CMM-Verifikation hergestellt.
3. Wärmeregelung hat zwei verschiedene Bedeutungen
Während der Bearbeitung
Aluminium reagiert schnell auf Temperaturschwankungen. Starkes Schruppen, gefolgt von unmittelbar präziser Messung, kann irreführende Ergebnisse liefern.
Für kritische Eigenschaften von CNC-gefrästen Motorgehäuseln, Prozessplanung kann erforderlich sein:
• Kontrollierte Kühlmittelzufuhr;
• Ausgewogene Materialentfernung;
• Stabile Endbedingungen;
• Temperaturnormalisierung vor der Endinspektion.
• Während des Motorbetriebs
Das fertige Gehäuse kann auch Teil des thermischen Managementsystems der Elektrofahrzeuge sein.
Kühlmängel und -kanäle stellen zusätzliche Anforderungen für:
• Zugang zum Schneider oder Bohrer;
• Minimale Wanddicke;
• Flächenbesiegelung;
• O-Ring-Rillen;
• Kreuzende Passagen;
• Stecker und Gewindeanschlüsse;
• Lecktest-Zugang.
Ein thermisch effizienter Kanal, der nicht bearbeitet werden kann, Sauber, versiegelt, oder konsequent inspiziert ist kein produktionsreifes Design.
4. Wahl des geeigneten Materials und der Herstellungsmethoden
6061-T6-Aluminium ist im Vergleich zu anderen Aluminiumlegierungen relativ einfach zu bearbeiten und, so, ist eine gute Wahl für das Prototypen von CNC-gefrästen Motorgehäusen. Es ist außerdem korrosionsresistent, Ist eloxierend kompatibel, und hat eine gute allgemeine Verfügbarkeit.
Auch andere Legierungen können funktionale Anforderungen erfüllen und dies mit höherer Festigkeit tun.
Aluminium, sowie andere Legierungen, kann CNC mit sehr engen Toleranzen mit GD Prototyping gefräst werden. Bearbeitungsfähigkeit von GD Prototyping, 3-, 4-, und 5-Achsen-CNC-Maschinen, bezüglich Positionierung und Toleranz, ist /-0.005 Zoll (00,13 mm). An einem Motorgehäuse, Engere Toleranzen könnten möglich sein, sind jedoch durch die Wanddicke begrenzt, Material, und die Definition der Bezugsmerkmale.
Produktionsvolumen verändert auch die Prozessentscheidung:
| Entwicklungsphase | Typischer Herstellungsweg |
| Ingenieurprototyp | CNC-Bearbeitungsticket |
| Funktionale Validierung | CNC-Bearbeitung |
| Kleinserienproduktion | Mehrachsige CNC-Bearbeitung |
| Produktion in höherem Volumen | Guss-/nahe-Netzform-CNC-Bearbeitung |
CNC-Bearbeitung ist daher besonders nützlich, bevor die Werkzeuge gerechtfertigt sind oder während sich EV-Designs noch verändern.
5. DFM-Entscheidungen, die Risiko und Kosten reduzieren
Vor dem Release eines CNC-gefrästen Motorgehäuses, Wir empfehlen, fünf Fragen zu überprüfen.
Sind alle enge Toleranzen funktional.?
Reservieren Sie enge Toleranzen für Lagersitze, Ortungsmerkmale, Abdichtungsschnittstellen, und andere funktionskritische Geometrien.
Können kritische Merkmale gemeinsame Bezugspunkte teilen??
Eine klare Begrenzungsstruktur vereinfacht Bearbeitung und Inspektion und reduziert gleichzeitig die Toleranzakkumulation.
Sind innere Radien realistisch??
Sehr kleine innere Radien erfordern kleinere Werkzeuge, Längere Bearbeitungszeit, und potenziell eine größere Werkzeugablenkung.
Werden dünne Wände getragen??
Die Wanddicke muss zusammen mit der Wandhöhe berechnet werden, Nicht unterstützte Spannweite, Taschentiefe, und die Entfernung nahegelegener Materialien.
Kann jede Funktion bearbeitet und inspiziert werden??
Kühlkanäle, Tiefe Threads, Dichtungsrillen, und innere Bohrungen benötigen sowohl Werkzeug- als auch Messzugriff.
6. Die Inspektion sollte der Funktion folgen
Ein professioneller Inspektionsplan für ein CNC-gefrästes Motorgehäuse sollte nicht einfach jede Maße gleichermaßen messen.
Die Priorität liegt normalerweise an:
• Bohrungsgröße und Geometrie des Lagers;
• Datum-zu-Bohr-Position;
• Ebenen der Montagefläche;
• Abdichtungsflächen und -rillen;
• Gewinde-Port-Position;
• Kritische Wanddicke;
• Oberflächenrauheit.
GD Prototyping verwendet CMM und komplementäre dimensionale Inspektion für präzise Gehäusungsarbeiten. In einem Fahrzeug-Aluminiumwohnprojekt, eine Wand von mindestens 1,4 mm, ±0.02 mm kritische Toleranz, Ra 0,8 μm Außenfinish und Ra 1,6 μm Innenfinish wurden für einen 75-teiligen Low-Volume-Bau spezifiziert.
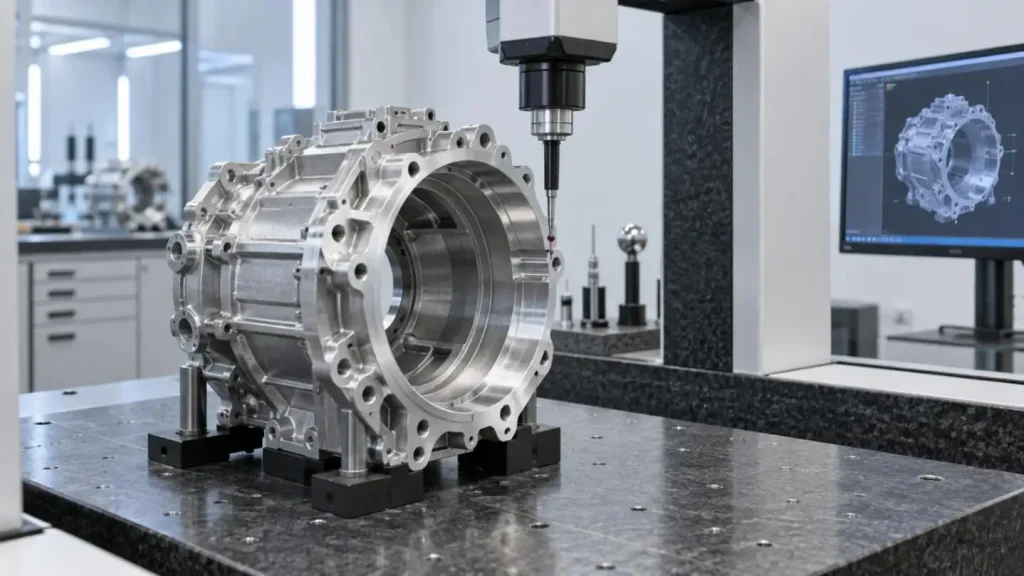
Von CAD zu einem herstellenden Motorgehäuse
Ein zuverlässiges CNC-Maschinengetriebe entsteht, wenn die Designabsicht mit der Bearbeitungsrealität abgestimmt wird. Lagerausrichtung, Wandstabilität, Thermisches Verhalten, Kühlgeometrie, Datumsauswahl, Oberflächenanforderungen, Inspektion, und das Produktionsvolumen beeinflussen alle die endgültige Herstellungsroute.
Bei GD Prototyping, Unsere Aufgabe ist es nicht nur, die gelieferte Geometrie zu bearbeiten. Für Prototypen- und Kleinvolumen-Aluminiumgehäuse, wir können das CAD-Modell und die Zeichnung für den Bearbeitungszugang überprüfen, Toleranzstrategie, Dünnwand-Risiko, Spielplanung, und Inspektionsanforderungen vor Produktionsbeginn.
Wenn Sie ein CNC-gefrästes Motorgehäuse für einen Elektromotor oder ein verwandtes Antriebssystem entwickeln, du kannst die 3D-CAD-Datei teilen, 2D-Zeichnung, Material, Menge, Oberflächengüte, und kritische GD&T-Anforderungen mit GD Prototyping für eine praktische DFM- und Fertigungsüberprüfung.
Sprechen Sie mit GD Prototyping über Ihr CNC-Projekt für gefräste Motorhäuser.
FAQs
Frage 1. Welche CNC-Bearbeitungsmöglichkeiten bietet GD Prototyping für Motorgehäuse?
GD Prototyping unterstützt 3-Achsen, 4-Achsen, 3 2-Achsen, und vollständige 5-Achsen-CNC-Bearbeitung, sowie CNC-Drehen. Die Mehrachsenbearbeitung ist besonders nützlich für ein CNC-Maschinenmotorgehäuse mit Lagerbohrungen, Seitenanschlüsse, Aufhängende Gesichter, und komplexe Merkmale, die positionsbezogene Beziehungen aufrechterhalten müssen.
Frage 2. Welche Aluminiumlegierungen können GD Prototyping Maschinen machen?
Gängige Aluminiumoptionen sind:
• 6061
• 7075
• 2024
• Weitere bearbeitbare Aluminiumlegierungen
6061-T6 eignet sich oft für Prototypengehäuse, da es die Machbarkeit kombiniert, Korrosionsbeständigkeit, Mechanische Leistung, und gute Finish-Eigenschaften.
Frage 3. Welche Toleranzen kann GD Prototyping erreichen?
GD Prototyping veröffentlicht eine Bearbeitungskapazität von bis zu ±0.005 mm für geeignete hochpräzise Merkmale. Die tatsächliche Toleranz für ein komplettes CNC-gefrästes Motorgehäuse hängt von der Bauteilgröße ab, Geometrie, Wanddicke, Materialzustand, Datum-Strategie, und Inspektionsanforderungen.
Frage 4. Kann GD Prototyping dünnwandige Aluminiumgehäuse bearbeiten?
Ja. In einem dokumentierten Wohnprojekt 6061-T6, GD Prototyping bearbeitete eine minimale Wanddicke von 1,2 mm und steuerte kritische Abmessungen auf ±0.02 mm, allgemeine Toleranzen gegenüber ±0.05 mm, und Paarungsflächenflachheit auf 0.025 mm.
Frage 5. Wie kontrolliert GD Prototyping Verzerrungen in einem CNC-gefrästen Motorgehäuse?
Die Bearbeitungsstrategie kann umfassen:
• Kontrolliertes Schrauen und Finishen
• Ausgewogene Materialentfernung
• Dediziertes Fixturendesign
• Reduziertes Nachabspannen
• Thermische Stabilisierung
• Enddimensionale Verifikation
Diese Maßnahmen helfen, Bewegungen durch Reststress zu reduzieren, Bearbeitungswärme, und Klemmkräfte.
