




Hochpräzise Aluminiumteilbearbeitung: Wie wir Mikron-Toleranzen kontrollieren
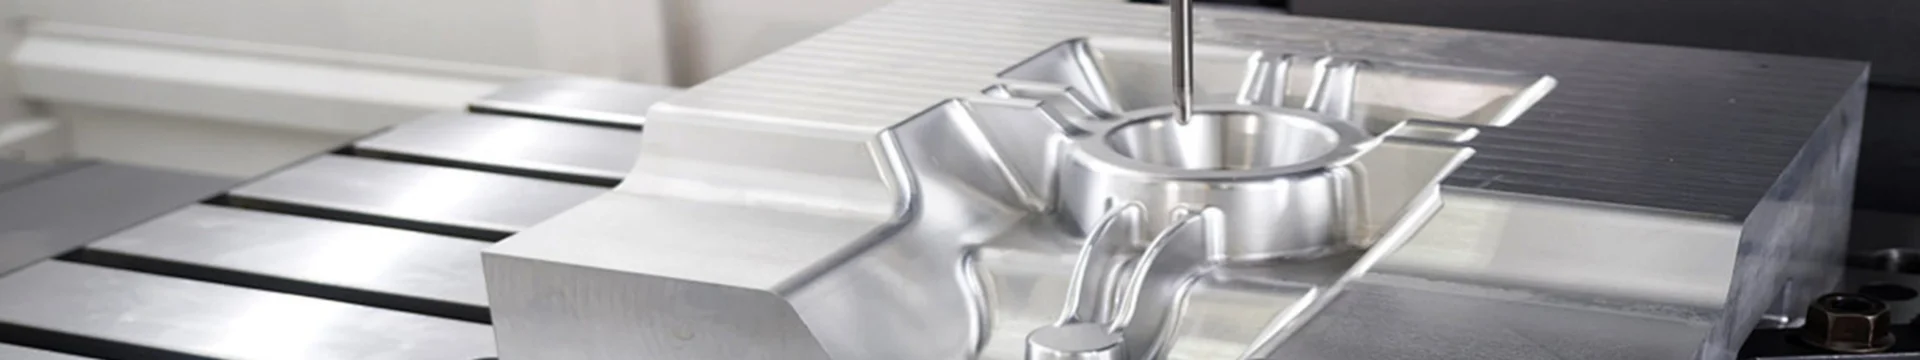
Hochpräzise Aluminiumteilbearbeitung ist nicht einfach eine Frage der Verwendung einer präziseren CNC-Maschine. Bei GD Prototyping, Wir behandeln Aluminiumarbeiten mit enger Toleranz als kontrolliertes System: Zeichnungsbesprechung, Materialzustand, Datum-Strategie, Befestigung, werkzeugbestückung, Temperatur, Veredelung, und Inspektion beeinflussen alle die endgültige Geometrie.
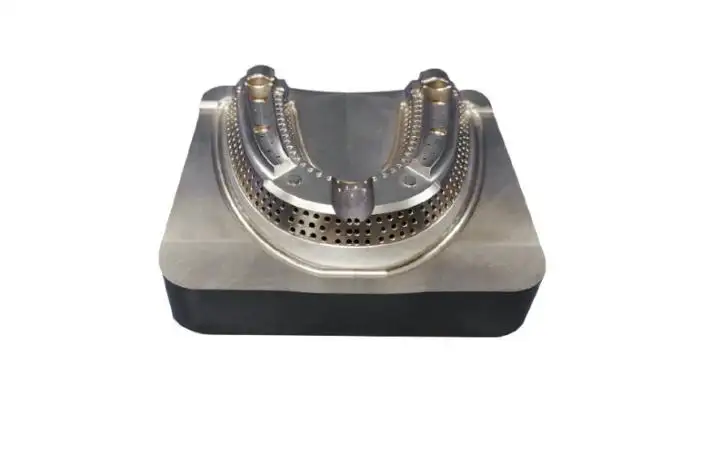
Ein Mikron ist 0.001 mm. Einst langweilig, Ortungsfunktion, oder die Dichtungsfläche in die ±0 eintritt.01 mm Reichweite, Befestigungsablenkung, Werkzeugauslauf, Wärme, Restspannung, oder das anodisierende Wachstum kann einen erheblichen Teil des Toleranzbudgets beanspruchen.
Was "Mikronenebene" Wirklich bedeutet
In der Hochpräzisions-Aluminiumteilbearbeitung, Nicht jedes Merkmal sollte die gleiche Toleranz haben.
| Merkmal | Hauptrisiko | Typische Prozesssteuerung |
| Präzisionsbohrung | Größe, Rundung, Position | Bohren Sie die CMM-Verifikation abschließen |
| Bezugslochmuster | Wahre Position | Weniger Setups, common datum |
| Dünne Wand | Ablenkung, Zurücksprung | Kraftarme Befestigungen |
| Dichtungsfläche | Flachheit, Oberflächenrauheit | Stabiler Finish-Pass |
| Anodisierte Passform-Funktion | Beschichtungsaufbau | Maskierung oder dimensionale Kompensation |
Ziel ist es, kritische Funktionsdimensionen zu steuern, Um den ganzen Teil nicht zu übermäßig zu tolerieren.
DFM: Die Präzision beginnt vor dem Schneiden
Unsere erste Entscheidung in der Hochpräzisions-Aluminiumteilebearbeitung ist oft, ob die Zeichnung eine stabile Bezugsstruktur definiert.
Während der DFM-Überprüfung, Wir überprüfen:
• Kritische Passungen und Datumsbeziehungen;
• GD&T-Anforderungen wie die Position, Flachheit, rechtwinkligkeit, und Profil;
• Dünne Rippen, tiefe Taschen, und Bereiche mit langer Werkzeugreichweite;
• Merkmale, die von der Anodisierung beeinflusst werden;
• Toleranzketten, die durch Neubefestigung entstehen.
Ein praktisches Toleranzbudget kann als folgt betrachtet werden:
Messung der Material-Oberflächenmessung von Maschinenvorrichtungswerkzeugen
Wenn ein ±0.0Die 1-mm-Anforderung ignoriert diese Mitwirkenden, Ein einzelnes Teil kann die Inspektion bestehen, ohne dass der Prozess selbst wiederholbar ist.
Materialwahl und Restspannung
Wir bearbeiten häufig 6061-T6, 7075-T6, und Aluminium der Serie 2024. GD Prototyping listet außerdem 6063-T5 auf, 5083-H111, A356, und A380 unter den Aluminiummaterialoptionen. Ausgewählte Anwendungen der Aluminiumbearbeitung werden mit Toleranzen bis zu ±0 veröffentlicht.005 mm unter geeigneten Bedingungen; Die tatsächliche Fähigkeit hängt von der Geometrie ab, Merkmalsgröße, Materialzustand, und Inspektionsmethode.
Restspannung ist ebenso wichtig. Das Entfernen einer großen Menge Materials von einer Seite kann innere Spannungen lösen und das Bauteil bewegen.
Für dünne oder asymmetrische Bauteile, Unsere Bearbeitungsstrategie kann daher auch bestehen:
• Zuerst rohe Bearbeitung;
• Kontrollierte Finishing-Regelung beibehalten;
• Das Werkstück zu lösen oder erneut zu spannen;
• Ermöglicht thermische und mechanische Stabilisierung;
• Neureferenzierung des Bezugs;
• kritische Geometrie als Letztes einzuführen.
3-Achsen, 3 2, oder Simultane 5-Achs-Steuerung?
Die Fünf-Achsen-Bearbeitung ist nicht automatisch genauer. Sein Hauptvorteil bei der Hochpräzisionsbearbeitung von Aluminiumteilen ist oft die Begrenzungsdurchgängigkeit.
GD Prototyping verwendet 3-Achsen, 4-Achsen, 3 2, Gleichzeitiges 5-Achsen-Fräsen, und CNC-Drehen. Mehrachsen-Bearbeitung kann reduzieren:
• Datumsübertragungsfehler;
• Akkumulierte Positionsvariation;
• Wiederholtes Spannen;
• Manuelle Ausrichtung;
• Werkzeugzugriffsbeschränkungen bei mehrflächigen Teilen.
Für eine einfache prismatische Komponente, Ein starres 3-Achsen-System könnte dennoch der bessere Prozess sein. Die Maschinenauswahl sollte Geometrie- und Toleranzbeziehungen folgen und nicht nur der Anzahl der Achsen allein.
Ausstattung, Werkzeugbestückung, und thermische Stabilität
Drei Kontrollen werden besonders wichtig im Mikronmaßstab.
1. Ausstattung
Das Spannen muss Schneidelasten widerstehen, ohne das Werkstück zu verformen.. Eine 1–2 mm große Aluminiumwand kann bearbeitet werden "Auf die richtige Größe" während des Klemmens und Bewegung nach dem Freigabe, wenn der Fixierdruck eine elastische Verformung verursacht.
2. Werkzeugbestückung
Für hochpräzise Aluminiumteilbearbeitung, Wir kontrollieren den Zustand des Cutters, Werkzeugauslauf, Werkzeug-Herausstecher, Radialeinsatz, und Finishing-Allowance.
Übermäßiges Ausstehen oder abgenutzte Schneidkanten können sowohl die Maßgenauigkeit als auch das Oberflächenfinish verändern. Kritische Merkmale werden daher normalerweise mit kontrolliertem Material fertiggestellt, anstatt durch einen einzigen schweren Schnittvorgang erreicht zu werden.
3. Temperatur
Aluminium reagiert schnell auf Temperaturschwankungen. Maschinelles Aufwärmen, Kühlmittelzustand, Schneidheizung, Teilstabilisierung, und die Inspektionstemperatur werden alle relevant, wenn die Toleranzzone nur wenige Mikrometer beträgt.
Deshalb werden Schruppen und Fertigstellung normalerweise als getrennte Prozessphasen behandelt.
Fallbeispiel: 1,2 mm Wände und ein ±0.01 mm Bohrung
Ein GD Prototyping Automobilprojekt zeigt, wie diese Steuerungen zusammenarbeiten.
Wir haben 150 Sensorgehäuse aus 6061-T6-Aluminium hergestellt, Jedes maß 87 × 54 × 32 mm, mit:
• Minimale Wanddicke: 1,2 mm
• Zentralrohr: Ø22.000 Mm
• Bohrungsspezifikation: +0.010 / -0.000 Mm
• Bohroberflächenfinish: Ra 0,8 μm
• Äußere Oberflächenoberfläche: Ra 1,6 μm
• Anodisierung: 15 μm ±2 μm
Die Bearbeitungsroute verwendete einen DMG Mori DMU 65 monoBLOCK, 5-Achsen-Fräsen plus CNC-Drehen, Kontrollierte Fixturing, Gestufte Bearbeitung, Thermische Stabilisierung, und Zeiss CONTURA G2 CMM-Inspektion.
Das Projekt erzielte eine berichtete First-Pass-Rendite von 99,3 % – 149 von 150 Teilen.
Der wichtige Punkt ist nicht nur der ±0.01-mm-Figur. Die Bohrgenauigkeit resultierte aus der Steuerung der gesamten Fertigungskette statt der Programmierung eines Nenndurchmessers und der Rücksicht auf die Maschinengenauigkeit allein.
Die Inspektion muss der Toleranz entsprechen
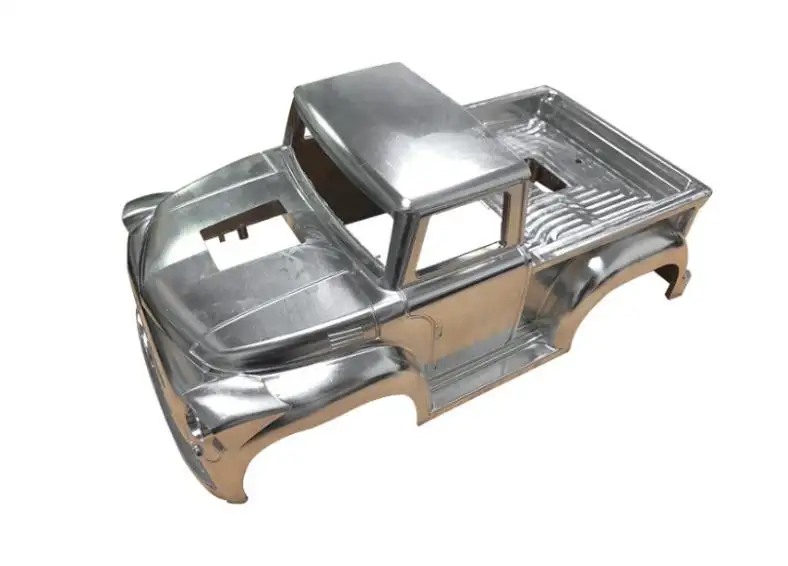
Hochpräzise Aluminiumteile-Bearbeitung erfordert Messmöglichkeiten, die dem angegebenen Merkmal entsprechen.
Je nach Zeichnung, Die Inspektion kann auch umfassen:
• CMM-Verifizierung der Position, Profil, und Bezugsbeziehungen;
• Präzise Bohrungsmessung;
• Messung der Oberflächenrauheit;
• In-process-Probe und Offset-Korrektur;
• Endgültige Maßprüfung nach Fertigstellung.
Eine Bearbeitungstoleranz, die nicht zuverlässig gemessen werden kann, ist keine sinnvolle Produktionsanforderung.
Anodisierung muss in den dimensionalen Plan einbezogen werden
GD Prototyping gibt eine Standard-Anodisierungsdicke von 5–25 μm und bis zu 50 μm für Harteloxierung an. Auf diesen Ebenen, Die Oberflächenbehandlung selbst kann mit einer engen Dimensionstoleranz vergleichbar sein.
Kritische Bohrungen, Fäden, Paarungsgesichter, und Lokalisierungsflächen können daher erforderlich sein:
• Maskierung;
• Vorbearbeitungskompensation;
• Spezifikation für kontrollierte Beschichtungen;
• Nach-anodisierende Maßinspektion.
In der Hochpräzisions-Aluminiumteilbearbeitung, Die Bearbeitung sollte von Anfang an Teil der Toleranzstrategie sein – kein kosmetischer Eingriff, der nach der Bearbeitung hinzugefügt wird.
Unser hochpräziser Aluminiumteile-Bearbeitungsworkflow
- CAD überprüfen, 2D-Zeichnungen, GD&T, Legierung, und funktionale Anforderungen.
- Definieren Sie kritische Merkmale und Bezugsstruktur.
- Wählen Sie die Maschinenkonfiguration und Fixturierungsstrategie.
- Rohmaschine bei Steuerung von Spannung und Wärme.
- Stabilisieren und neu referenzieren, wenn die Geometrie es erfordert.
- Kritische Merkmale der Endmaschine mit kontrollierter Werkzeugführung und Genehmigung.
- Inspizieren Sie dimensionale und geometrische Anforderungen.
- Wenden Sie bei Bedarf die Bearbeitung mit Maskierung oder dimensionaler Kompensation auf.
- Vergleiche die endgültigen Maße mit der technischen Zeichnung.
Von enger Toleranz zu einem stabilen Prozess
Erfolgreiche Hochpräzisionsbearbeitung von Aluminiumteilen bedeutet mehr als nur eine einzige gute Messung. Der Prozess muss eine Genauigkeit liefern, die wiederholbar ist, messbar, und entsprechend der funktionalen Anforderung.
Bei GD Prototyping, wir kombinieren DFM-Überprüfung mit 3-Achs-Bearbeitung bis zur gleichzeitigen 5-Achsen-CNC-Bearbeitung, CNC-Drehen, Maßsinspektion, sowie Aluminiumverkleidung für Prototyp- und Produktionskomponenten.
Wenn dein Design dünne Wände beinhaltet, Präzisionsbohrungen, Mehrseiten-Datumsbeziehungen, komplexe Geometrie, oder Dimensionen, die nach der Anodisierung kontrolliert bleiben müssen, Sende GD Prototyping deines CAD-Modells, Technische Zeichnung, Aluminiumqualität, und kritische Toleranzanforderungen. Eine frühe Fertigungsüberprüfung kann helfen, die Bearbeitung zu identifizieren, Befestigung, Inspektion, und Risiken zu beseitigen, bevor sie zu Produktionsproblemen werden.
FAQs
F1. Welche Toleranzen kann GD Prototyping für hochpräzise Aluminiumteilbearbeitung erreichen??
GD Prototyping listet Aluminiumprototyp-Bearbeitungstoleranzen bis zu ±0 auf.005 mm für geeignete hochpräzise Merkmale. Die tatsächlich erreichbare Toleranz hängt von der Geometrie ab, Legierung, Wanddicke, Merkmalsgröße, Befestigung, und Inspektionsanforderungen.
F2. Welche Aluminiumlegierungen machen GD Prototyping Maschinen?
Gängige Optionen sind 6061, 7075, und 2024 Aluminium, zusammen mit anderen Aluminiumqualitäten, abhängig von mechanischer Technik, Korrosion, Gewicht, und Anforderungen an die Fertigstellung.
F3. Bietet GD Prototyping 5-Achs-CNC-Bearbeitung an??
Ja. GD Prototyping unterstützt 3-Achsen, 4-Achsen, und 5-Achs-CNC-Bearbeitung. Die Mehrachsenbearbeitung ist für komplexe Bauteile nützlich, bei denen mehrere kritische Flächen genaue Positionsbeziehungen aufrechterhalten müssen.
F4. Kann GD Prototyping dünnwandige Aluminiumteile bearbeiten?
Ja. Ein GD-Prototyping-Projekt umfasste 6061-T6-Sensorgehäuse mit einer Mindestwanddicke von 1,2 mm und einer kritischen Bohrungstoleranz von ±0.01 mm.
F5. Wie steuert GD Prototyping die Verformung in präzisen Aluminiumteilen??
Der Prozess kann eine kontrollierte Befestigung umfassen, Stufenhaftes Roh- und Finishing-Verfahren, Thermische Stabilisierung, Begrenzter Werkzeugausstich, und Dimensionsverifikation vor der endgültigen Freigabe. Diese Steuerungen wurden im veröffentlichten Tight-Tolerance-Sensorgehäuseprojekt von GD Prototyping verwendet.
