




CNC-Bearbeitungsdienste für Aluminium-Kleinvolumen: Kosten gesenkt & Vorlaufzeit
Für Kleinvolumen Aluminium-CNC-Bearbeitungsdienste, Die Teilekosten werden selten allein durch den Aluminiumpreis bestimmt. Praktisch, Setup-Anzahl, Werkzeug-Barrierefreiheit, Materialentfernungsvolumen, Toleranzstrategie, Inspektion, und das Abschließen hat oft einen größeren Einfluss.
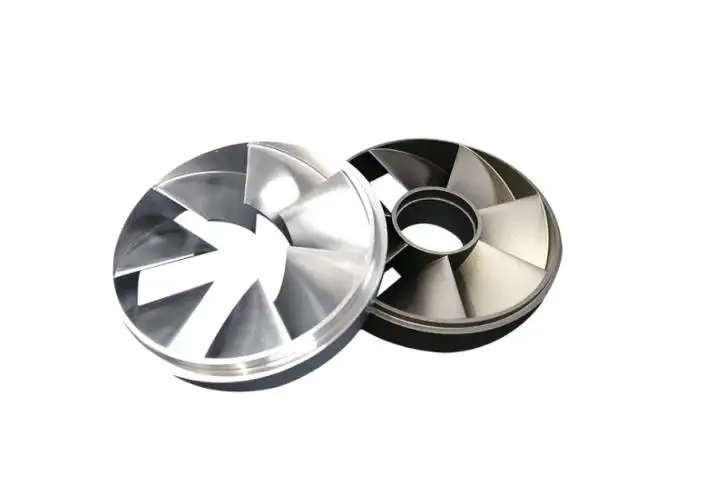
Bei GD Prototyping, DFM-Review beginnt mit einer einfachen Frage: Trägt jede Designanforderung zur Funktion des Bauteils bei?? Wenn nicht,, unnötige Komplexität kann oft beseitigt werden, bevor die CNC-Programmierung beginnt.
Für die Kleinserienproduktion, Das ist wichtig, weil Programmierung, Befestigung, Aufbau, und die Inspektionskosten werden auf relativ wenige Teile verteilt.
Was die Kosten bei Kleinvolumen-Aluminium-CNC-Bearbeitungsdienstleistungen erhöht?
Ein bearbeitbares CAD-Modell ist nicht unbedingt wirtschaftlich. Die wichtigsten DFM-Beziehungen sind:
| Designentscheidung | Auswirkungen auf die Fertigung | Bevorzugte DFM-Richtung |
| Enge Toleranzen | Weitere Fertigstellungsdurchgänge und Inspektionen | Toleranzmerkmale betreffen nur funktionale Merkmale eng |
| Kleine innere Radien | Kleiner, weniger starre Cutter | Kurvenradius erhöhen |
| Tiefe Karies | Langer Werkzeugüberhang, Chatter-Risiko | Tiefe reduzieren oder den Zugang erhöhen |
| Dünne Wände | Ablenkung und Verzerrung | Erhöhen Sie die Schnittdicke, wo möglich, |
| Mehrflächige Geometrie | Zusätzliche Setups/Leuchtturen | Konsolidieren Sie die Operationen oder verwenden Sie Mehrachsenbearbeitung |
| Individuelle Löcher/Gewinde | Zusätzliche Werkzeuge und Programmierung | Verwenden Sie Standardgrößen |
| Hohe Materialentfernung | Längere Zykluszeit | Stock und Geometrie optimieren |
| Eloxierend | Dimensionale und maskierende Überlegungen | Beenden Sie auch während DFM |
| Feine Oberflächenoberfläche | Zusätzliches Bearbeiten/Polieren | Spezifizieren Sie nach Funktion |
| Übermäßige Inspektion | Höhere Verifikationskosten | Kritische Eigenschaften inspizieren |
Diese Faktoren sollten gemeinsam überprüft werden und nicht unabhängig voneinander.
1. Aluminium nach Funktion auswählen, Nicht durch maximale Stärke
Die Auswahl des richtigen Materials ist einer der allerersten Schritte im Produktionsprozess der Low-Volume-Aluminium-CNC-Bearbeitung.
Klammern, Gehäuse und Armaturen, sowie Automatisierungskomponenten sind nur einige Beispiele für Komponenten, für die 6061 geeignet ist. Legierungen mit höherer Festigkeit, Zum Beispiel 7050 oder 7075, kann genutzt werden, um eine höhere Festigkeitsanforderung aufgrund mechanischer Belastung oder anderer Faktoren zu erfüllen, die zu Ermüdungsversagen führen können.
Überlegungen zum DFM:
• Typischerweise, 6061 ist eine gute Wahl, wenn eine Allzwecklegierung benötigt wird.
• Aus Stärkeperspektive, 7075 ist deutlich stärker als 6061, kann aber genutzt werden, wenn höhere Festigkeit und verwandte Eigenschaften erforderlich sind.
• 2024 und 7050 können auch in stärker strukturorientierten Anwendungen eingesetzt werden.
• 5083 und 6082 können auch in stärker strukturorientierten Anwendungen berücksichtigt werden, aber, kann auch als Erfüllung anderer umweltbezogener Anforderungen betrachtet werden.
• GD Prototyping listet derzeit Aluminiumqualitäten auf, darunter 6061, 2024, 5083, 6082, 7075, und 7050 seiner CNC-Bearbeitungsmaterialien.
Das ingenieurtechnische Prinzip ist einfach: Zahlen Sie nicht für Materialfähigkeiten, die das Teil nicht nutzt.
2. Behandeln Sie Toleranz als funktionale Voraussetzung
Eine Zeichnung mit engen Toleranzen kann den Bearbeitungs- und Inspektionsaufwand erheblich erhöhen.
Zum Beispiel, Ein präzises Lagerbohrrohr erfordert möglicherweise tatsächlich eine enge Maßsteuerung, während eine interne Freigabetasche das nicht mag.
Engere Toleranzen können erforderlich sein:
• Halbfinal- und Endrunden;
• Kontrollierte Bezugsstrategien;
• Temperaturstabile Inspektion;
• Zusätzliche CMM- oder Spurverifikation;
• Niedrigere Bearbeitungsparameter zur Kontrolle der Durchbiegung.
GD Prototyping veröffentlicht eine referenzenge Toleranz von ±0.05 mm und besagt, dass die allgemeinen Metalltoleranzen DIN 2768-1 fin folgen, während die tatsächliche Fähigkeit von der Geometrie abhängt, Material, und Prozess.
Für Kleinvolumen Aluminium-CNC-Bearbeitungsdienste, Die funktionale Toleranz ist in der Regel wirtschaftlicher als das globale Anwenden einer engen Toleranz.
3. Designgeometrie rund um echte Schneidwerkzeuge
Innenecken
Rotierende Endfräser können keine perfekt scharfe innere 90°-Ecke erzeugen. Kleine Radien erzwingen den Einsatz kleinerer Cutter, die die Steifigkeit verringern und oft die Bearbeitungszeit erhöhen.
Wo die Montageanforderungen es erlauben, größere innere Radien erlauben:
• Werkzeuge mit größerem Durchmesser;
• Höhere Zuführraten;
• Kürzere Zykluszeiten;
• Bessere Werkzeuglebensdauer;
• Geringeres Chatter-Risiko.
• Tiefe Taschen
Tiefe Hohlräume erfordern einen erhöhten Werkzeugausbruch. Da das Werkzeug im Verhältnis zu seinem Durchmesser länger wird, Die Steifigkeit nimmt ab und die Durchbiegung wird schwieriger zu kontrollieren.
Verringerung der Taschentiefe, Steigerung des Zugangs, Oder größere Eckradien können dasselbe Teil deutlich leichter zu bearbeiten machen.
Dünne Wände
Aluminium lässt sich schnell entfernen, Dünne Schnitte können sich jedoch bewegen, wenn Restmaterial entfernt wird. Spannkraft und Bearbeitungsspannung können ebenfalls die Ebenenheit beeinflussen.
Wo Gewichts- und Verpackungsbeschränkungen es zulassen, Eine Erhöhung der Wanddicke verbessert im Allgemeinen die Bearbeitungsstabilität.
4. Reduziere Setups, bevor du versuchst, die Zykluszeit zu reduzieren
Die Reduzierung der Setups wird bei der Bewertung von Low-Volume-Aluminium-CNC-Bearbeitungsdiensten oft übersehen.
Jede Umpositionierungsoperation kann eine Folge von:
• Zusätzliche Vorrichtungsvorbereitung;
• Datum transfer;
• Bedienerhandhabung;
• Ausrichtungsfehler;
• Eine weitere Inspektionsphase.
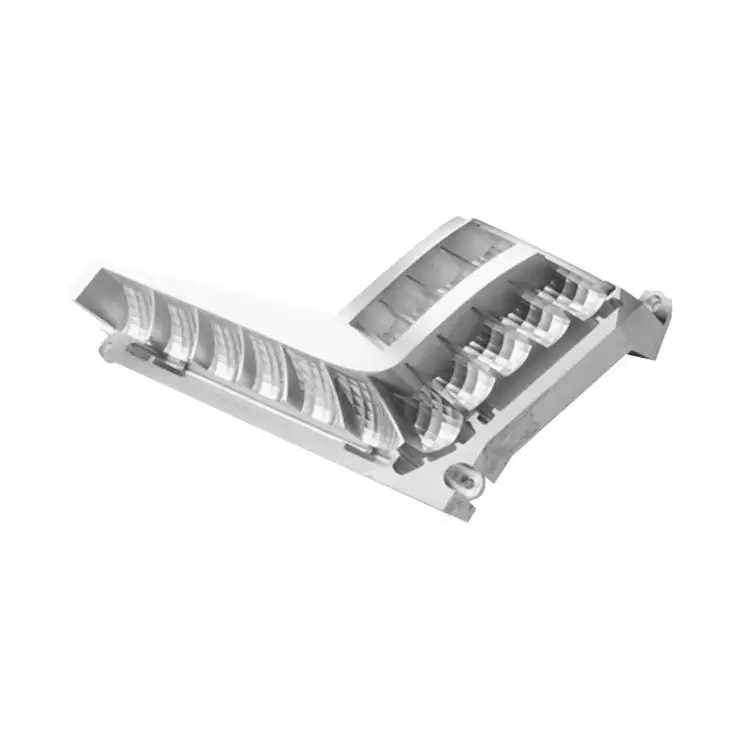
Ein höherer Stundensatz für Maschinen bedeutet nicht automatisch höhere Teilekosten. Für komplexe Komponenten, 3 2-Achsen- oder gleichzeitige 5-Achsen-Bearbeitungen können manchmal mehrere Flächen in weniger Aufbauten erreichen.
GD Prototyping unterstützt 3-Achsen, 4-Achsen, 3 2-Achsen, Gleichzeitiges 5-Achsen-Fräsen, und CNC-Drehen.
Der geeignete Prozess sollte daher nach der Gesamtfertigungsroute ausgewählt werden, Nicht nur der Maschinenstundenpreis.
5. Löcher standardisieren, Threads, und Stock
Kleine Designdetails können zu einem unverhältnismäßig hohen Fertigungsaufwand führen.
Für effizientere CNC-Bearbeitungsdienste für Aluminium-Kleinvolumen:
• Verwenden Sie bei Möglichkeit standardmäßige Bohr- und Gewindegrößen;
• Vermeiden Sie unnötig tiefe, blind getappte Löcher;
• Bevorzuge Durchgangslöcher, wenn die Funktion es erlaubt;
• Vermeiden Sie das Entfernen des Großteils eines großen Blocks, nur um einen leichten Hohlraum zu schaffen;
• Wähle die Serienmaße in der Nähe des fertigen Umschlags aus, wenn es praktisch möglich ist.
Die Reduzierung des entfernten Materials spart mehr als Rohmaterial – es verringert die Spindelzeit, Chip-Evakuierung, Werkzeugverschleiß, und manchmal Verzerrung.
6. Anodisierung in die DFM-Review aufnehmen
Anodisierung sollte nicht als ein nach Abschluss der Bearbeitungsentscheidungen hinzugefügter Vorgang behandelt werden.
Wichtige Überlegungen umfassen:
• Lager- und Passdurchmesser;
• Gewindeartige Merkmale;
• Elektrische Kontaktflächen;
• Maskingzonen;
• Kosmetische Oberflächen;
• Enddimensionale Anforderungen.
GD Prototyping bietet Typ-II- und Typ-III-Elodierung an, sowie Perlenstrahlen/Sandstrahlen, Polieren, bürstend, und bearbeitete Oberflächen.
Für Aluminiumteile, die Lackierung erfordern, Bearbeitung und Eloxierung sollten daher als eine Prozesskette geplant werden.
7. Spezifizieren Sie die Oberflächenoberfläche und Inspektion nur dort, wo sie einen Mehrwert bieten
Die Oberflächenrauheit hat dasselbe DFM-Prinzip wie die Toleranz: Spezifizieren Sie nach Funktion.
Ein Dichtungsgesicht, Gleitfläche, oder sichtbare Außenfassade erfordert möglicherweise eine kontrollierte Fertigstellung. Eine versteckte Freiraumhöhle tut das normalerweise nicht.
GD Prototyping listet die Oberflächenrauheit bis zu Ra 0,2 μm auf. Diese Fähigkeit bedeutet nicht, dass jede Oberfläche auf Ra 0,2 μm bearbeitet werden sollte.
Ebenso, Jede dimensionale Anforderung erzeugt eine Messanforderung. Die klare Identifizierung kritisch-funktionaler Dimensionen hilft dabei, die Inspektionsressourcen dort zu konzentrieren, wo sie am wichtigsten sind.
Praktische DFM-Prüfung vor der RFQ
Vor der Veröffentlichung eines Aluminium-CNC-Designs, Überprüfen Sie, ob das Teil hat:
• Unnötig hochfestes Material;
• Nicht funktionale, enge Toleranzen;
• Kleine innere Eckradien;
• Tiefe Taschen oder übermäßige Werkzeugreichweite;
• Instabile dünne Wände;
• Vermeidbare Bearbeitungsorientierungen;
• Nicht standardisierte Löcher oder Gewinde;
• Übermäßige Materialentfernung;
• Undefinierte Anforderungen an die Anodisierung und Maskierung;
• Unnötig feine Oberflächenoberflächen;
• Unklare Inspektionskriterien.
Vom Prototyp zur Kleinserienproduktion
GD Prototyping positioniert seine CNC-Fähigkeit von einzelnen Teilen auf mehr als 1,000 Stücke, mit prozessabhängigen Bauteillängen bis zu 118 Zoll. Die veröffentlichte typische Vorlaufzeit für Kleinproduktionen beträgt 7–15 Tage, je nach Projektanforderungen.
Für uns, effektive Niedrigvolumen-Aluminium-CNC-Bearbeitungsdienste beginnen, bevor der erste Werkzeugweg programmiert wird. Materialbegutachtung, Geometrie, toleranzen, Aufbauten, Inspektion, und gemeinsam fertigzustellen, kann Kosten sparen, ohne die Funktion zu beeinträchtigen.
Wenn Sie einen Aluminiumprototyp vorbereiten, Validierungsbatch, oder Brückenproduktionslauf, eine frühe DFM-Überprüfung kann diese Probleme erkennen, bevor sie zu Bearbeitungsproblemen werden.
Entdecken Sie GD Prototyping's Niedrigvolumen-Aluminium-CNC-Bearbeitungsdienste und diskutiere dein CAD-Modell, Zeichnungen, toleranzen, Größen, und Fertigstellungsanforderungen mit unserem Ingenieurteam vor der Produktion
FAQs
F1. Welche Chargengrößen kann GD Prototyping für die CNC-Bearbeitung mit geringem Volumen bewältigen?
GD Prototyping unterstützt Einzelprototypen durch Produktionsmengen von mehr als 1,000 CNC-bearbeitete Teile, abhängig von der Geometrie, Material, und Produktionsanforderungen.
F2. Welche CNC-Bearbeitungsprozesse bietet GD Prototyping?
Unsere Bearbeitungskapazitäten umfassen:
• 3-Achs-CNC-Fräsen
• 4-Achs-CNC-Fräsen
• 3 2-Achsen-Bearbeitung
• Gleichzeitige 5-Achsen-Bearbeitung
• CNC-Drehen
Mehrachsige Bearbeitung kann Aufbauten reduzieren und den Zugang zu komplexen Bauteilmerkmalen verbessern.
F3. Welche Toleranzen kann GD Prototyping erreichen?
GD Prototyping veröffentlicht eine referenzenge Toleranz von ±0.05 mm für seine CNC-Bearbeitungsdienste. Die tatsächlich erreichbaren Toleranzen hängen von der Teilegeometrie ab, Material, Merkmalsgröße, und Bearbeitungsprozess.
F4. Welche Oberflächenrauheit ist für CNC-gefräste Bauteile verfügbar??
GD Prototyping bietet CNC-Bearbeitungsoberflächenrauheit bis zu Ra 0,2 μm für geeignete Anwendungen und Bearbeitungsbedingungen.
F5. Welche Aluminiumlegierungen können GD Prototyping-Maschinen verwenden?
Verfügbare Aluminiumqualitäten umfassen häufig verwendete Legierungen wie:
• Aluminium 6061
• 2024
• 5083
• 6082
• 7075
• 7050
Die Materialauswahl sollte auf der Festigkeit basieren, Korrosionsbeständigkeit, Bearbeitbarkeit, Veredelung, und funktionale Anforderungen.
