




Medizinische Aluminium-CNC-Bearbeitungsdienste für chirurgische Robotik
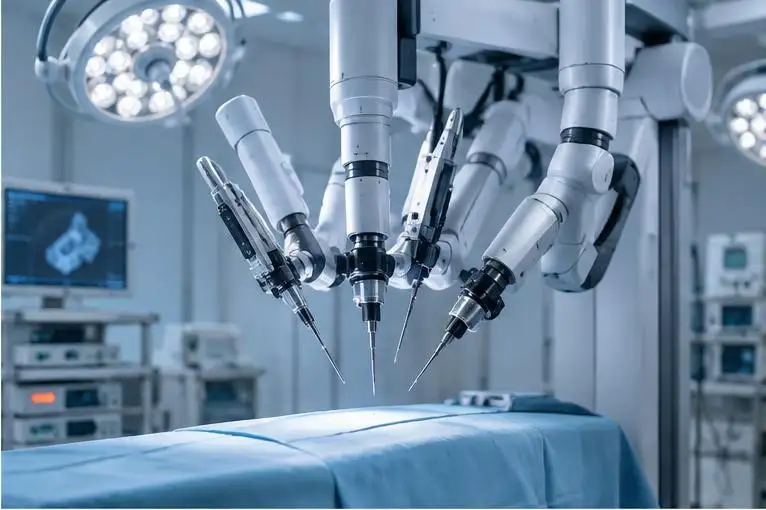
Chirurgische Robotersysteme stellen ungewöhnliche Anforderungen an gefräste Bauteile. Ein Gehäuse kann Lagerbohrungen kombinieren, Servo-Schnittstellen, Encoder-Standorte, Dünne Wände und mehrflächige Montageelemente in einem Aluminiumteil. Wenn diese Beziehungen abdriften, Das Problem ist nicht einfach ein abgelehntes Bauteil – es kann sich um einen angesammelten Positionsfehler auf einer robotischen Achse entwickeln.
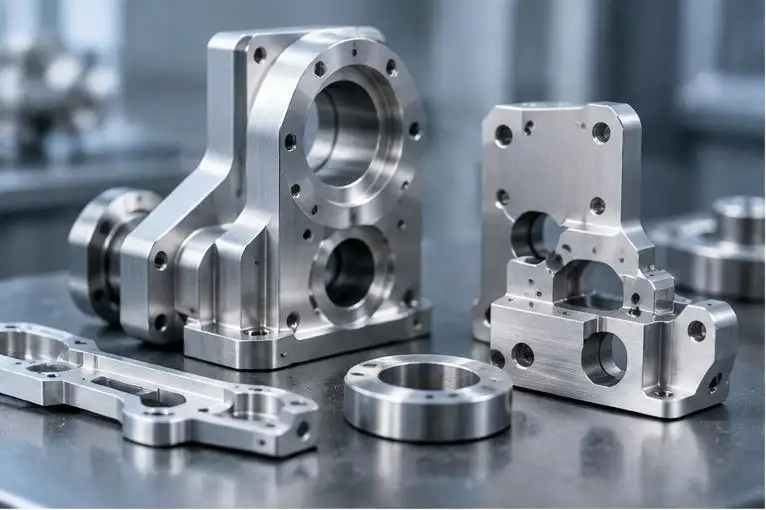
Bei GD Prototyping, Wir betrachten Medical Aluminum CNC Machining Services als ein Geometrie-Kontrollproblem und nicht nur als Toleranzproblem. Materialzustand, Datum-Strategie, Bearbeitungssequenz, Befestigung, Fertigstellung und Inspektion beeinflussen alle das Endergebnis.
Warum Aluminium in der chirurgischen Robotik verwendet wird
Aluminium wird häufig für nicht-implantierte Roboterstrukturen eingesetzt, da es eine geringe Masse hat, Gute Machbarkeit und nützliche Steifigkeits-zu-Gewichts-Leistung.
Zwei gängige Optionen sind:
| Material | Zugfestigkeit* | Typische Anwendung |
| 6061-T6 | ~310 MPa | Gelenkgehäuse, Rahmen, klammern, Motorhalterungen |
| 7075-T6 | ~572 MPa | Hochlaststrukturen, Dünnwandteile, Kompakte Mechanismen |
*GD Prototyping-Referenzwerte.
6061-T6 bietet im Allgemeinen ein praktisches Gleichgewicht der Machbarkeit, Korrosionsbeständigkeit und Lackierungsreaktion. 7075-T6 bietet eine deutlich höhere Festigkeit, wo die Reduzierung der Schnittdicke oder das Widerstand gegen zyklische Lasten wichtiger ist.
Für medizinische Aluminium-CNC-Bearbeitungsdienste, Die Legierungsauswahl sollte daher der strukturellen Last folgen, Wanddicke, Korrosionsumgebung, Anforderungen an Fertigstellung und Montage – nicht nur Materialfestigkeit.
Präzision sollte auf funktionale Merkmale angewandt werden
Ein häufiger Konstruktionsfehler ist die Anwendung einer extrem engen ± Toleranz auf die gesamte Zeichnung. Chirurgische Roboterteile erfordern normalerweise eine selektivere Steuerung.
Bei GD Prototyping, Merkmale, die wir typischerweise als kritisch für Qualität bewerten würden (CTQ) Einschließlich:
• Lager- und Wellenbohrungen
• Motor-zu-Getriebe-Schnittstellen
• Encoder- und Sensorlokalisierungsfunktionen
• Stablochposition
• Paarungsgesicht-Flachheit
• Bohrkoaxialität
• Gewinde-Assembly-Schnittstellen
Unsere Referenzen zur Robotik-Bearbeitungsfähigkeit umfassen:
| Ausstattung | Referenzfunktion |
| Präzisionsbohrungsdurchmesser | ±0.005–±0.010 mm |
| Bohrkoaxialität | 0.008–0.015 mm |
| Flachheit des Paarungsgesichts | 0.005–0.015 mm |
| Positionstoleranz | ±0.010–±0.020 mm |
| Allgemeine Profile | ±0.020–±0.050 mm |
Diese Werte sind keine universellen Garantien. Die tatsächliche Leistungsfähigkeit hängt von der Bauteilgröße ab, Wanddicke, Werkzeugzugang, Bezugsstruktur, Legierung und Inspektionsmethode.
Diese Unterscheidung ist grundlegend für professionelle medizinische Aluminium-CNC-Bearbeitungsdienste.
Warum Wiederholbarkeit wichtiger ist als ein guter Prototyp
Die Herstellung eines konformen Bauteils beweist nicht, dass ein Herstellungsprozess stabil ist.
Während der Prototyp- bis Kleinserienproduktion, dimensionale Variation kann aus:
• Werkzeugverschleiß und Auslauf
• Thermisches Wachstum
• Variation des Umspannens
• Fixtur-Deformation
• Dünnwandige Rückfederung
• Begrenzungsübertragung zwischen den Setups
• Variation der Anodisierungsdicke
Deshalb betrachten wir die Prozessstrategie, bevor die Bearbeitung beginnt.
Zum Beispiel, Ein motorseitiges Lagerbohrrohr und ein Ausgangslagerbohrung können individuell die Durchmessertoleranz einhalten, während die Koaxialität dennoch fehlt. Nur der Bohrdurchmesser zu messen, würde daher das funktionale Problem übersehen.
Gute medizinische Aluminium-CNC-Bearbeitungsdienste sollten Zeichnungsanforderungen mit der Montagefunktion und der Inspektionsstrategie verknüpfen.
5-Achsen-Bearbeitung reduziert den Bezugstransfer
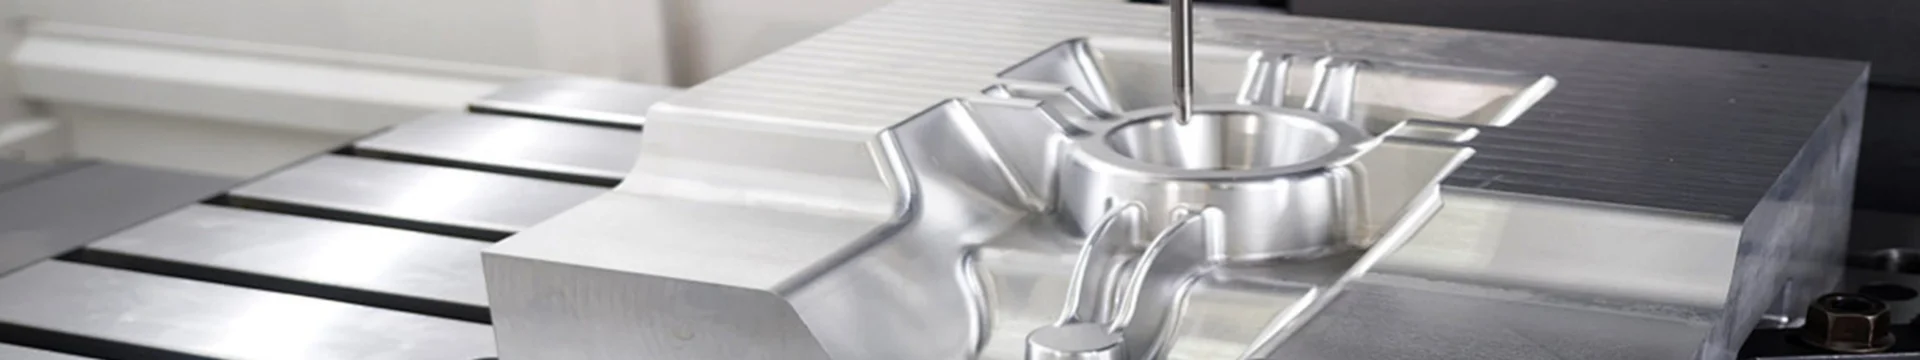
Die Fünf-Achsen-Bearbeitung ist besonders nützlich, wenn eine chirurgische Roboterkomponente präzise Merkmale auf mehreren Flächen enthält.
Der Hauptvorteil besteht nicht einfach darin, eine komplizierte Form zu bearbeiten. Es reduziert unnötige Setups.
Weniger Setups können helfen, zu erhalten:
• Bohrung-zu-Bohrung-Ausrichtung
• Loch-zu-Gesicht-Position
• Datumsbeziehungen
• Eckige Merkmale
• Genauigkeit der Mehrseitenmontage
GD Prototyping arbeitet mit drei Achsen, 4-Achsen, 3-2- und gleichzeitige 5-Achsen-CNC-Bearbeitung. Unsere Aluminiumprototypen-Fähigkeit reicht bis zu Toleranzen bis etwa ±0.005 mm auf geeigneten Merkmalen und Geometrien.
Allerdings, Wir spezifizieren nicht automatisch für jedes medizinische Teil die Fünfachsenbearbeitung. Flachplatten, Einfache Gehäuse und barrierefreie Geometrien können effizienter auf 3-Achsen-Geräten hergestellt werden.
Der korrekte Prozess ist derjenige, der die kritische Geometrie mit der geringsten unnötigen Komplexität schützt.
Dünne Wände erfordern eine andere Bearbeitungsstrategie
Gewichtsreduktion treibt chirurgische Roboterdesigns oft zu dünnwandigen Aluminiumstrukturen.
Die Schwierigkeit besteht darin, dass Aluminiumwände sowohl beim Klemmen als auch beim Schneiden durchbiegen können. Sobald das Material entfernt ist, Restspannung kann auch die Endgeometrie verändern.
Für dünnwandige medizinische Aluminium-CNC-Bearbeitungsdienste, Wir bewerten:
• Roh- bis Finishmaterialzuschlag
• Symmetrische Materialentfernung
• Position und Druck der Klemme
• Werkzeugeinsatz
• Werkzeugüberhang
• Abschlusssequenz
• Zwischendimensionale Prüfungen
GD Prototyping bewertet Dünnwandprojekte nach Wanddicke, Unterstützung für Armaturen, Restspannung und Finishzuschlag statt jeder Geometrie einen Toleranzwert zuzuweisen.
DFM sollte vor dem ersten Chip erfolgen
Viele Bearbeitungsprobleme stammen aus CAD.
Während der DFM-Überprüfung, Unsere Ingenieure konzentrieren sich auf Details wie:
Werkzeugzugang
Tiefe Taschen und schmale Innenecken erfordern möglicherweise Werkzeuge mit großer Reichweite, Zunehmende Vibration und Durchbiegung.
Datumsauswahl
Kritische Merkmale sollten funktionale Bezugspunkte beziehen, die auch während der Bearbeitung und Inspektion nachgebildet werden können.
Toleranzverteilung
Enge Toleranzen sollten auf Merkmale konzentriert werden, die die Bewegung beeinflussen, Ausrichtung oder Montage.
Finishing-Allowance
Anodisierte Oberflächen müssen die Beschichtungsbildung dort berücksichtigen, wo das Lager passt, Es sind Zieldurchmesser oder Gewinde beteiligt.
GD Prototyping unterstützt CNC-Fräsen und -Drehen in 6061, 7075, 2024, 5052, 5083 und 6082 Aluminium, sodass Material- und Prozessentscheidungen gemeinsam und nicht unabhängig voneinander überprüft werden können.
Die Inspektion muss dem funktionalen Risiko folgen
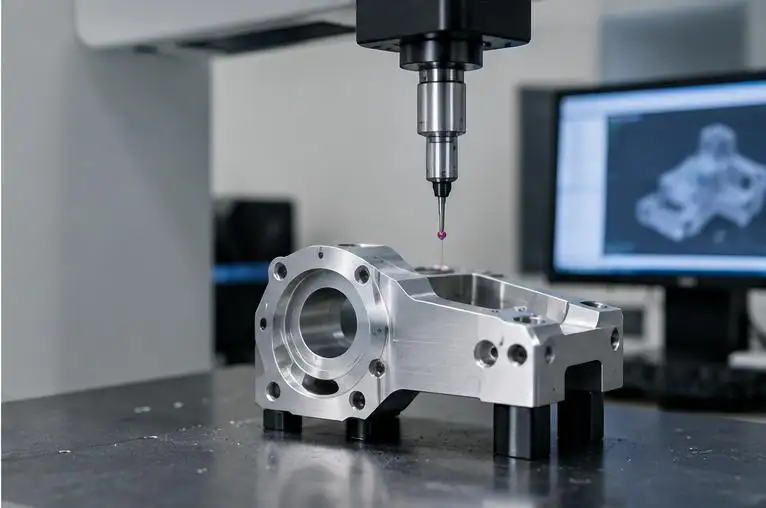
Professionelle medizinische Aluminium-CNC-Bearbeitungsdienste erfordern mehr als nur die abschließende Inspektion des Bremssättels.
Je nach Zeichnung, Die Inspektion kann auch umfassen:
• CMM-Messung
• Bohrungsmessgeräte
• Go/No-Go-Gewindemessen
• Oberflächenrauheitsmessung
• Inspektion des ersten Artikels
• Materialzertifikate
• Konformitätsbescheinigung
• Nachverfolgbarkeit des Grundstücks
In einer Fallstudie Prototyping medizinischer Bearbeitung, ein Zeiss Contura CMM mit 3 μm Messunsicherheit wurde neben 100 % Bohrung verwendet, Wanddicken- und Gewindeinspektion.
Das Schlüsselprinzip ist einfach: Inspektionsressourcen sollten auf Merkmale konzentriert werden, deren Variation die Geräteleistung beeinflusst.
Medizinische Qualitätsanforderungen
Für die USA. Hersteller von medizinischen Geräten, Die Quality Management System Regulation der FDA trat am 2. Februar in Kraft, 2026 und integriert ISO 13485:2016 nach Referenz.
Ein CNC-Lieferant sollte nicht als konform behandelt werden, nur weil er eine enge Toleranz halten kann. OEMs müssen anwandbare Lieferantenkontrollen definieren, Rekorde, Rückverfolgbarkeits- und Verifikationsanforderungen entsprechend dem fertigen Gerät und dessen Risiko.
Vom Prototyp zur Kleinserienproduktion
Bevor Sie medizinische Aluminium-CNC-Bearbeitungsdienste anfordern, Wir empfehlen die Lieferung:
• Native 3D-CAD oder STEP
• Kontrolliertes 2D-Zeichnen mit GD&T
• Aluminiumqualität und Anlassung
• CTQ-Abmessungen
• Oberflächenanforderungen
• Inspektionsmethode
• Erforderliche Dokumentation
• Prototypen- und Produktionsmengen
Dies ermöglicht die Bearbeitung, Inspektions- und DFM-Entscheidungen sollen als ein einziger Fertigungsplan getroffen werden und nicht als getrennte Aktivitäten.
Technische Unterstützung durch GD Prototyping
Für chirurgische Robotik, Präzision entsteht durch die Kontrolle des gesamten Prozesses – nicht einfach durch das Angeben der kleinstmöglichen Toleranz.
GD Prototyping kombiniert mehrachsige CNC-Bearbeitung, Auswahl von Aluminiummaterialien, DFM-Rezension, Dünnwandbearbeitung, Maßsinspektion und Oberflächenbehandlung für Prototypen- und Kleinvolumenprojekte.
Wenn Sie medizinische Aluminium-CNC-Bearbeitungsdienste bewerten für ein Gehäuse der robotischen Gelenkgelenke, Motorhalterung, Sensorgehäuse, Präzisionshalterung oder verwandte medizinische Komponente, Sie können Ihre CAD-Dateien und technischen Anforderungen mit GD Prototyping teilen, um eine praktische Herstellbarkeits- und Bearbeitungsprüfung zu erhalten.
FAQs
F1. Welche medizinischen Aluminium-CNC-Bearbeitungsdienste bietet GD Prototyping an??
GD Prototyping bietet CNC-Fräsen und Drehen an, inklusive 3-Achsen, 4-Achsen, 3-, 2- und 5-Achsen-Bearbeitung für Aluminiumprototypen und Kleinserienteile.
F2. Welche Aluminiumlegierungen können GD Prototyping-Maschinen verwenden?
Gängige Optionen sind 6061, 7075, 2024, 5052, 5083 und 6082 Aluminium, je nach Stärke, Korrosionsbeständigkeit, Bearbeitungs- und Anwendungsanforderungen.
F3. Welche Toleranzen kann GD Prototyping bei präzisen Aluminiumteilen erreichen?
Für geeignete Geometrien, Veröffentlichte Referenzfunktionen umfassen etwa ±0.005–±0.05 mm, während die tatsächlich erreichbare Toleranz von der Bauteilgeometrie abhängt, Größe, Material und Merkmalstyp.
F4. Can GD Präzisionsbohrungen für Roboterkomponenten berechnen?
Ja. Die Referenzfähigkeit für Präzisionsbohrungen beträgt etwa ±0.005–±0.010 mm, wobei die Bohrkoaxialitätsanforderungen gemäß der Bauteilkonstruktion bewertet wurden.
F5. Bietet GD Prototyping 5-Achsen-CNC-Bearbeitung für chirurgische Robotik an.?
Ja. Für komplexe Gehäuse ist eine Fünfachsen-Bearbeitung verfügbar, Mehrfachteile, Geneigte Merkmale und Komponenten, bei denen das Reduzieren von Setups die Konsistenz der Datums verbessern kann.
