




Qualitätskontrolle der OEM-Aluminium-CNC-Bearbeitungsfabrik: KMG, FAI und In-Process Inspektion
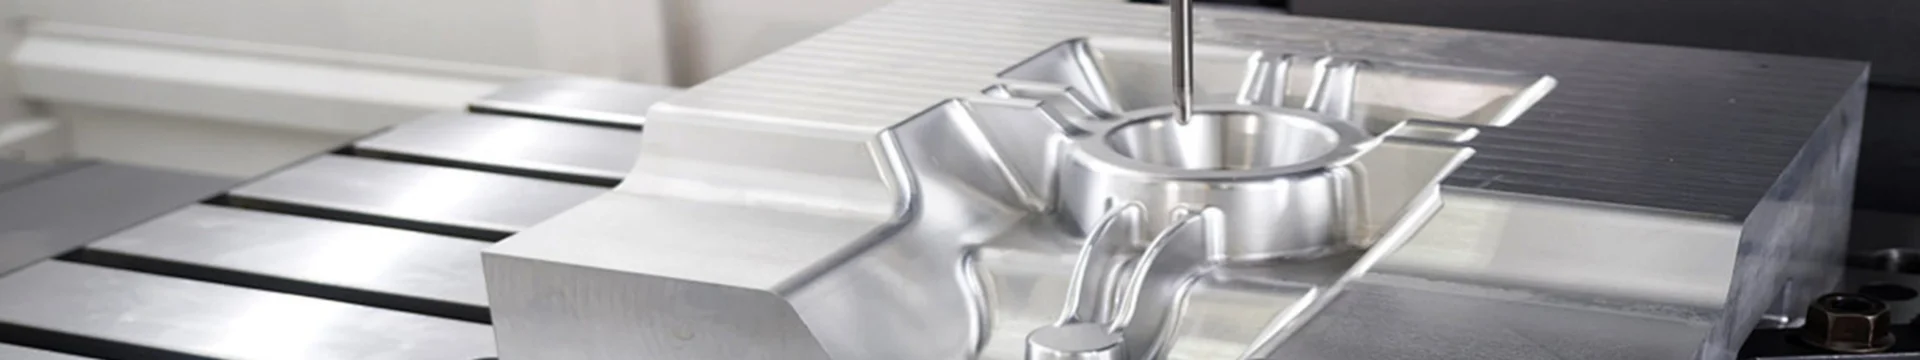
Für Aluminium-CNC-Teile, Qualität ist keine Abschlussprüfung. Es handelt sich um eine kontrollierte Sequenz, die mit einer Zeichenüberprüfung beginnt und sich bis zur Einrichtung fortsetzt, Zerspanung, Veredelung, und Veröffentlichung. Bei GD Prototyping, wir betrachten die Qualitätskontrolle in einer OEM-Aluminium-CNC-Fertigungsfabrik als Fertigungssystem: Definiere die Anforderung korrekt, Halte den Prozess stabil, Dann überprüfen Sie das Ergebnis mit der richtigen Metrologie.
1. Wo die Qualitätskontrolle tatsächlich anfängt
Vor dem Schneiden des Materials, Die Auslosung sollte vier Fragen beantworten:
• Was funktionskritisch ist? Rohrgröße, Wahre Position, Flachheit, Dichtungsgesicht, Wanddicke, oder Fadenstandort.
• Welcher Bezugspunkt das Bauteil steuert? Ein unklares Datumsschema kann ein Teil erzeugen, das je nach Aufbau unterschiedlich misst.
• Wann sollte das Merkmal gemessen werden? Vor dem Entklemmen, Nach Stressablösung, oder nach der Anodisierung.
• Welches Instrument geeignet ist? CMM ist mächtig, aber ein Bohrungsmessgerät, Gewindespur, oder Profilometer könnte passender sein.
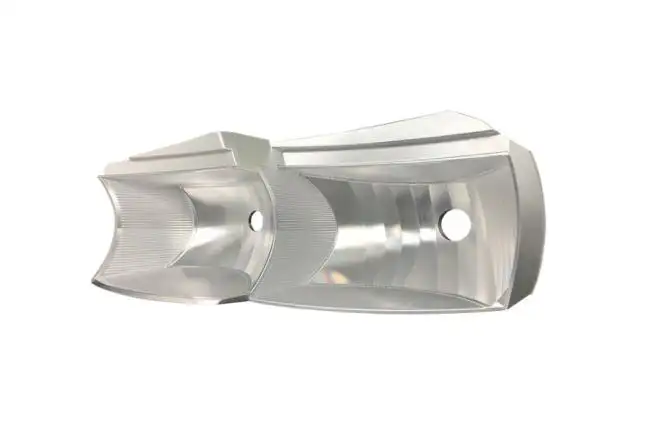
Für eine OEM-Aluminium-CNC-Bearbeitungsfabrik, diese DFM- und Inspektionsüberprüfung ist wichtig, weil sich Aluminium während der Bearbeitung bewegen kann. Dünne Wände springen zurück, nachdem der Klemmdruck entfernt wurde; Wärme verändert die Dimensionen; Wiederholte Setups akkumulieren Positionsfehler; und Werkzeugverschleiß kann ein stabiles Merkmal allmählich außerhalb der Toleranz drücken.
2. KMG, FAI und In-Process Inspection sind nicht dasselbe
| Steuerungsmethode | Hauptzweck | Am besten verwendet für |
| In-Process-Inspektion | Erkennung von Drift, bevor ein Batch beeinflusst wird. | Rohrgröße, Tiefe, Wanddicke, Werkzeugversatz, Standort des Datums |
| CMM-Inspektion | Überprüfen Sie 3D-Dimensionalität und GD&T-Anforderungen | Wahre Position, Flachheit, Parallelismus, Profile, Mehrseiter-Beziehungen |
| TUN | Validieren Sie, dass der definierte Prozess ein konformes Teil erstellen kann | Neue Teile, Zeichnungsüberarbeitungen, Vorrichtungs-/Prozessänderungen |
| Endgültige Inspektion | Bestätigung der Versandkonformität | Endabmessungen, Aussehen, Dokumentation |
Eine nützliche Regel ist einfach: CMM ist eine Messtechnologie; FAI ist eine Prozessvalidierungsaktivität; In-Process-Inspektion ist Prozesskontrolle. Eine fähige OEM-Aluminium-CNC-Fertigungsfabrik benötigt alle drei, wenn das Teilerisiko es rechtfertigt..
3. Warum In-Process-Checks wichtig sind
Betrachten wir einen Bohrung, der mit 20 angegeben ist.000 ±0.010 mm. Wenn die Werte von 20 steigen.002 bis 20.006 bis 20.009 mm, Jeder Teil geht trotzdem vorbei, aber der Prozess bewegt sich auf die obere Grenze zu.. Das Warten auf die Endinspektion bedeutet, dass der erste Fehler erst entdeckt werden kann, nachdem viele weitere Teile fertiggestellt sind.
In-Process-Überprüfungen ermöglichen es dem Maschinisten, zu reagieren, solange der Prozess noch kontrollierbar ist:
• Werkzeugversatz kompensieren;
• Ein abgenutztes Werkzeug ersetzen;
• Überprüfung der Fixtur- oder Bezugsverschiebung;
• Nachkontrolle nach einem Abschlussdurchgang;
• Eskalieren zu CMM, wenn ein Trend die Kontrollgrenze erreicht.
Das ist der Unterschied zwischen dem Sortieren guter und schlechter Bauteile und der tatsächlichen Steuerung eines Bearbeitungsprozesses.
4. CMM-Inspektion: Nutze es dort, wo die Geometrie es verlangt
CMM ist besonders wertvoll, wenn ein Merkmal relativ zu einem anderen gesteuert werden muss. Typische Beispiele sind Verschlussmuster, die auf Bezugspunkte verwiesen sind, Schneidende Ports, Mehrseitenbohrungen, und Profiltoleranzen.
CMM sollte nicht einfach verwendet werden, weil es ein ausgefeilteres Instrument ist. Es ist wichtig, das Instrument an die zu messende Eigenschaft anzupassen.
• Fäden: Für die Fertiggewindemessungen sind Go/No-Go-Maschen schneller.
• Oberflächenoberfläche: Die Messung der Oberflächenrauheit erfordert die Verwendung eines Profilometers.
• Einfache Durchmessermessungen: Bohrermesser oder Mikrometer können verwendet werden, um einen Durchmesser zu messen.
• GD&T- und Merkmalsbeziehungen: Für Merkmalsmessungen, insbesondere Beziehungen, CMM ist gerechtfertigt.
Eine gute CMM-Inspektion hängt auch von der korrekten Ausrichtung ab, Sonde-Strategie, Datum-Etablierung, und stabile Messbedingungen. Wenn die Bezugsstruktur falsch ist, Hochpräzise Geräte können dennoch ein irrelevantes Ergebnis erzeugen.
5. Aluminium bringt eigene Inspektionsrisiken mit sich
Bei GD Prototyping, Wir berechnen 6061, 7075, und 2024 Aluminium mit 3-, 4-, und 5-Achsen-CNC-Prozesse. Veröffentlichte Fähigkeitsdaten listen die Bearbeitungsgenauigkeit bis zu etwa ±0 auf.005 mm für geeignete Anwendungen, obwohl die erreichbare Toleranz von der Geometrie abhängt, Merkmalsgröße, Materialzustand, Spannen, und Inspektionsmethode.
Drei Themen verdienen besondere Aufmerksamkeit:
Dünnwandverzerrung
Eine Wand kann während der Klemme korrekt messen und sich nach dem Lösen bewegen. Finishing-Zulage, Schnittsequenz, Klemmkraft, und die Inspektionszeitpunkte müssen daher gemeinsam berücksichtigt werden.
Mehrflächige Geometrie
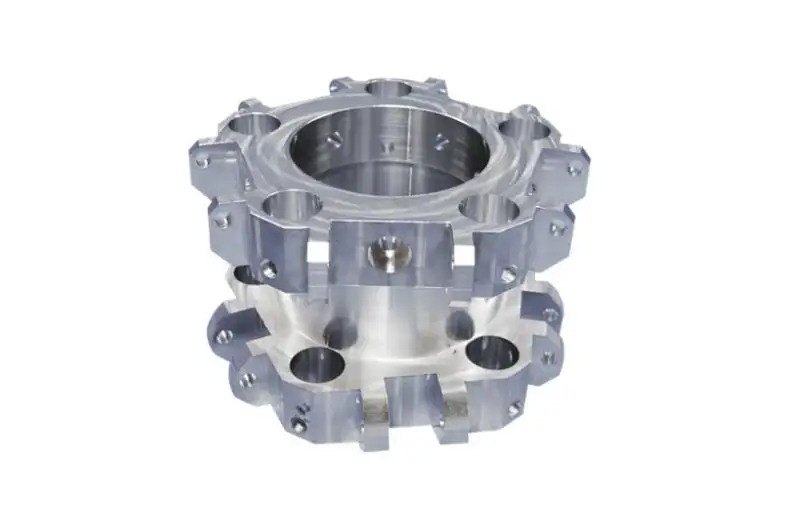
Jede Refixturing-Operation erzeugt eine weitere Bezugsübertragung. Für Teile mit Löchern, Dichtflächen, und schräg angelegte Merkmale an mehreren Seiten, 3-, 2- oder vollständige 5-Achsen-Bearbeitung kann Setup-bedingte Fehler reduzieren, indem mehr Funktionen aus einer kontrollierten Konfiguration bearbeitet werden.
Anodisierung und Dimensionsänderung
GD Prototyping gibt eine Standard-Anodisierungsdicke mit etwa 5–25 μm an, mit einer Harteloxisationskapazität von bis zu etwa 50 μm für CNC-gefräste Aluminiumanwendungen.
Diese Beschichtung ist wichtig:
• Präzisionsbohrungen;
• Lagersitze;
• Slots;
• Fäden;
• Abdichtungsflächen;
• Koppelnde Schnittstellen.
Kritische Bereiche benötigen daher möglicherweise eine Maskierung, Bearbeitungskompensation, oder post-anodisierende dimensionale Verifikation.
6. Ein Beispiel aus der Werkstatt aus GD Prototyping
Ein Beispiel für die Arbeit von GD Prototyping betraf 75 Aluminium-6061-T6-Sensorgehäuse, 148 x 62 x 38 mm, mit einer Mindestwanddicke von 1,4 mm. Die Merkmale der Bauteile wurden auf eine Toleranz von ±0 gehalten.02 mm. Die Oberflächenbeschichtungsspezifikation betrug außen Ra 0,8 μm und innen Ra 1,6 μm. Die Gehäuse wurden mit 5-Achsen-CNC gefräst und von Zeiss Contura CMM mit optischen Komparatoren gemessen.
Die wichtige Lektion ist nicht die Maschinenmarke. Es ist die Kontrollsequenz:
CAM-Planung → Fixtur-Strategie → Bearbeitung → In-Process-Checkpoints → Maßverifikation → Produktionsfreigabe.
So reduziert eine OEM-Aluminium-CNC-Bearbeitungsfabrik das Risiko, ein systematisches Problem erst nach der Bearbeitung einer gesamten Charge zu entdecken.
7. Welche Inspektionsdokumente sollten Käufer anfordern?
Das Inspektionspaket sollte dem Risiko und der Funktion des Bauteils entsprechen.
| Dokument / Aufzeichnung | Warum es wichtig ist |
| Aufgeblasener FAI-Bericht | Verbindet die Zeichnungsmerkmale mit gemessenen Ergebnissen |
| CMM-Bericht | Verifiziert GD&T und komplexe dimensionale Beziehungen |
| Materialzertifikat | Bestätigt Rückverfolgbarkeit von Legierungen und Materialien |
| Oberflächenrauheitsergebnisse | Wichtig für Siegel, Lager, Gleitflächen |
| Anodisierungsspezifikation | Steuerung von Beschichtungstyp und Dimensionsauswirkung |
| Überarbeitung / Nachverfolgbarkeit des Loses | Verhindert Verwechslungen im Zeichnen und in der Produktion |
Nicht jede Komponente benötigt jedes Dokument. Eine einfache Aluminiumhalterung sollte nicht die gleiche Inspektionslast wie ein hydraulischer Krümmer tragen, Luft- und Raumfahrthäuser, oder ein Sensorgehäuse mit enger Toleranz.
Abschluss: Qualitätskontrolle ist ein Fertigungssystem
Eine zuverlässige OEM-Aluminium-CNC-Bearbeitungsfabrik tut mehr als nur fertige Teile zu messen. Es verbindet die Zeichnungsprüfung, Terminplanung, Spielplan, Zerspanung, In-Prozess-Messung, CMM-Verifikation, TUN, oberflächenveredelung, und die endgültige Inspektion in einen Steuerkreis.
Bei GD Prototyping, Unser ingenieurtechnischer Ansatz beginnt damit, das Fertigungsproblem vor der Produktion zu überprüfen: Material, Geometrie, Toleranz, Befestigung, Bearbeitungszugang, Veredelung, und Inspektionsanforderungen. Unsere veröffentlichten Projekte behandeln Aluminiumteile mit dünnwandigen Schnitten, ±0.01–0.02 mm kritische Toleranzen, 5-Achsen-Bearbeitung, CMM-Verifikation, und Prototyp- bis Kleinserienproduktion.
Wenn Ihr nächstes Projekt Aluminiumkomponenten mit engen Toleranzen umfasst, Mehrflächige Geometrie, komplexe Graudarm&T, dünne Wände, oder eloxierte Verbindungsmerkmale, Schick deine CAD-Dateien und Zeichnungen an GD Prototyping für eine technische Überprüfung. Das Ziel ist nicht einfach, den Teil zu zitieren, sondern um Herstellbarkeits- und Inspektionsrisiken zu identifizieren, bevor sie zu Produktionsproblemen werden.
FAQs
Frage 1. Welche CNC-Bearbeitungsmöglichkeiten bietet GD Prototyping?
GD Prototyping bietet 3-Achsen, 4-Achsen, und 5-Achsen-CNC-Bearbeitung für Prototypen und Kleinserienproduktion, Unterstützung komplexer Aluminiumkomponenten und mehrflächiger Geometrien.
Frage 2. Welche Toleranzen kann GD Prototyping bei Aluminium-CNC-Bauteilen erreichen?
Für geeignete, hochpräzise Anwendungen, Das GD Prototyping listet Bearbeitungstoleranzen bis zu etwa ±0 auf.005 mm. Die tatsächlich erreichbare Toleranz hängt von der Geometrie ab, Material, Merkmalsgröße, Befestigung, und Inspektionsanforderungen.
Frage 3. Bietet GD Prototyping eine CMM-Inspektion an??
Ja. GD Prototyping verwendet CMM-Inspektion für dimensionale und GD&T-Verifikation. Veröffentlichte Produktionsfälle beschreiben die Verwendung eines Zeiss Contura CMM für Maßinspektion und FAI-Berichterstattung.
Frage 4. Bietet GD Prototyping eine Erstartikel-Inspektion an? (TUN)?
Ja. FAI mit Dimensionsberichten ist für die Kleinvolumenproduktion von CNC erhältlich. Ergebnisse können anhand von aufgeblasenen Zeichnungen und der entsprechenden Zeichnungsüberarbeitung dokumentiert werden.
Frage 5. Welche Aluminiumlegierungen können GD Prototyping-Maschinen verwenden?
Gängige Aluminiumqualitäten sind 6061, 7075, und 2024, Allgemeinanwendungen, hochfest, Prototyp, selbstfahrend, Luft- und Raumfahrt, und industrielle Anwendungen.
